Bir proje için doğru girdi materyalinin seçilmesi Alçıpan Profil Rulo Şekillendirme Makinesi ürün kalitesini, takım ömrünü, üretim verimliliğini ve son profil performansını etkileyen en kritik karardır. Genel sac metal şekillendirmenin aksine, alçıpan profilleri katı boyut toleransları, tutarlı mekanik özellikler ve özel kaplama davranışları gerektirir çünkü bu profiller bölme duvarlarında, tavan sistemlerinde ve yangına dayanıklı montajlarda yapısal çerçeve bileşenleri olarak hizmet eder.
Bu kılavuz, rulo oluşturucunuza bir bobin beslemeden önce değerlendirmeniz gereken her malzeme parametresinin kapsamlı ve pratik bir dökümünü sağlar. Genel çelik kalitelerinin ötesine geçiyoruz ve gerçek dünyadaki üretim kısıtlamalarını, hadde kalıplarıyla kaplama etkileşimlerini, kenar koşullarının düzlük üzerindeki etkilerini ve maliyet ile şekillendirilebilirlik arasındaki dengeleri inceliyoruz. İster C saplamalar, U profiller, talaş kanalları veya tavan T parçaları üretiyor olun, burada özetlenen malzeme seçenekleri reddetme oranınızı, takım değiştirme sıklığınızı ve alt müşteri memnuniyetinizi doğrudan etkiler.
Alçıpan profillerinin büyük çoğunluğu düşük karbonlu çelik şeritlerden üretilir ancak spesifik kalite ve işleme rotası, son uygulamaya bağlı olarak önemli ölçüde değişiklik gösterir. Aşağıda küresel olarak kullanılan birincil ana metal kategorilerinin ayrıntılı bir dökümü bulunmaktadır.
Ticari çelik, standart iç alçıpan saplamaları ve rayları için en yaygın başlangıç malzemesini temsil eder. Genel inşaat için şekillendirilebilirlik ve gücün dengeli bir kombinasyonunu sunar. Tipik akma mukavemeti 170 ila 240 MPa arasında değişirken, çekme mukavemeti 270 ila 340 MPa arasındadır. Bu kalite, boyutsal doğruluğun yapısal kapasiteden daha önemli olduğu, yük taşımayan bölmeler için uygundur. Rulo şekillendirme makinesi, yüzey temizliğinin korunması koşuluyla CS malzemesini minimum silindir aşınmasıyla işler.
FS kaliteleri özellikle soğuk şekillendirme operasyonları için tasarlanmıştır. Ticari çeliğe kıyasla daha yüksek uzama değerleri (tipik olarak 50 mm ölçü uzunluğunda %28-32) sergilerler, bu da dar yarıçaplı bükme sırasında köşe çatlaması riskini azaltır. Kısa bir gövde bölümünde birden fazla bükülme gerektiren alçıpan profilleri için (kutu tipi saplamalar veya güçlendirilmiş raylar gibi) FS malzemesi tercih edilen seçimdir. Birçok deneyimli üretim yöneticisi, rulo aralığı ayarlamaları için daha geniş bir süreç aralığı sağladığından, FS bobinlerini birincil stokları olarak tutar.
Alçıpan profillerinin eksenel yük taşıması veya perde duvar sisteminin bir parçası olarak hizmet vermesi gerektiğinde yapısal çelik kaliteleri gerekli hale gelir. Grade 33 (230 MPa verim) ve Grade 40 (276 MPa verim), ticari ve kurumsal projelerde yaygın olarak belirtilmektedir. Bununla birlikte, daha yüksek mukavemetli malzemeler, daha fazla tahrikli istasyona ve daha ağır çerçevelere sahip, daha sağlam rulo şekillendirme makineleri gerektirir. Geri esneme etkisi de daha belirgin hale gelir ve son şekillendirme geçişlerinde aşırı bükülme telafisi gerektirir. 350 MPa'nın üzerindeki akma dayanımının üzerindeki yapısal çeliklerin, kaplamasız takımlarda silindir aşınmasını önemli ölçüde hızlandırdığını gözlemledik, bu nedenle uzun süreli çalışmalar için genellikle karbür kaplı silindirler tavsiye edilir.
Üretim notu: Sıcak haddelenmiş profiller için onaylanmış bir çelik kalitesinin soğuk haddelenmiş profillerde aynı performansı göstereceğini asla varsaymayın. Orijinal şeridin haddeleme yönüne göre bükülme yönü anizotropik özellikler oluşturur; tam üretimden önce daima her yeni ısı numarasından bir örnek bobini test edin.
Çelik bobin üzerindeki yüzey kaplaması sonradan akla gelen bir fikir değildir; rulo şekillendirme makinesinin içindeki sürtünme davranışını, son profilin korozyon direncini ve yangına dayanıklı yapı gereklilikleriyle uyumluluğunu doğrudan etkiler. Aşağıda alçıpan profil üretimi için en yaygın kullanılan kaplamaların sistematik bir karşılaştırması bulunmaktadır.
| Kaplama Tipi | Kaplama Kütlesi (g/m²) | Şekillendirilebilirlik Derecesi | Tipik Uygulama |
|---|---|---|---|
| Sıcak daldırma galvanizli (G30-G90) | 90-275 | Mükemmel (G30-G60) / İyi (G90) | Standart iç ve dış duvarlar |
| Elektrogalvanizli | 20-60 | Çok iyi (eşit kalınlık) | Dar toleranslara sahip hassas profiller |
| Alüminize (Tip 1 ve 2) | 40-80 (Al kaplama) | Orta (düşük kayganlık) | Isı yansıması gerektiren tavan sistemleri |
| Boyalı (Polyester, PVDF) | Yok (film kalınlığı 15-30 μm) | Orta (bozulma riski) | Mimari açık profiller |
Giriş bobininin fiziksel boyutları yalnızca son profil geometrisini değil aynı zamanda kurulum süresini, hurda oranını ve genel hat kullanımını da belirler. bir Alçıpan Profil Rulo Şekillendirme Makinesi tipik olarak belirli bir şerit genişliği ve kalınlığı aralığı etrafında tasarlanır. Bu aralıkların dışında çalışmak kalite kusurlarına ve mekanik strese davetiye çıkarır.
Gerekli şerit genişliği, son profilin geliştirilmiş kesitinden, bükülme payları ve köşe yarıçapları dikkate alınarak hesaplanır. 92 mm'lik bir ağ, 40 mm'lik flanşlar ve 8 mm'lik dudaklara sahip standart bir C-saplama için geliştirilen genişlik, iç bükülme yarıçapına bağlı olarak tipik olarak 195 mm ile 205 mm arasında değişir. Rulo şekillendirme makinesinin giriş kılavuzu, kenar dalgasına veya merkez bükülmeye neden olmadan /- 1,5 mm'lik bir şerit genişliği toleransına uyum sağlamalıdır. Makinenin nominal kapasitesini aşan daha geniş şeritler, yan rulolar üzerindeki yükü arttırır ve rulo millerini saptırarak profil uzunluğu boyunca bir yay oluşturabilir.
Bobin Ağırlığı
2-5 ton – manuel yükleme için standart
5-10 ton – otomatik hatlar için ideal
Bobin kimliği
508 mm (20") – en yaygın mandrel boyutu
610 mm (24") – ağır kalibreli bobinler için
Bobin dış çapı
1200 mm'ye kadar – standart aralık
1500 mm'nin üzerinde – ağır hizmet tipi rulo açıcı gerektirir
Çelik şeridin soğuk deformasyon altındaki mekanik davranışı birkaç temel parametre tarafından yönetilir. Bu özellikleri anlamak, malzemenin her şekillendirme istasyonunda nasıl tepki vereceğini tahmin etmenize ve rulo boşlukları, yan kılavuzlar ve düzeltme ünitelerinde proaktif ayarlamalar yapmanıza olanak tanır.
Şerit ardışık hadde tezgahlarından geçerken iş sertleşmesine uğrar, bu da akma mukavemetini artırır ve sünekliği azaltır. 14 ila 18 istasyonda oluşturulan tipik bir alçıpan profili için çıkıştaki akma mukavemeti, gelen bobin değerinden %15-25 daha yüksek olabilir. Nihai profilin yük taşıma kapasitesi belirlenirken bu olgu dikkate alınmalıdır. Başlangıç akma dayanımı düşük (200 MPa'nın altında) malzemeler, şekillendirme sırasında aşırı uzama sergileme eğilimindedir ve bu da kesme uzunluğu ayarından daha uzun bir nihai profille sonuçlanır.
Alçıpan profil malzemeleri için minimum uzama gereksinimi, 50 mm ölçü uzunluğunda tipik olarak %22'dir. Daha düşük uzama değerleri, özellikle keskin köşeli profiller için (iç yarıçap kalınlığın 1,5 katından az) bükümlerin dış yarıçapındaki artan çatlamayla ilişkilidir. Birçok üretici, her yeni rulo partisini rulo açıcıya yüklemeden önce şekillendirilebilirliğini doğrulamak için basit bir 180 derecelik bükülme testi gerçekleştirir.
Rockwell sertliğinin (tipik olarak alçıpan çelikleri için HRB 50-70) rulo aşınma oranlarıyla doğrudan ilişkisi vardır. Genellikle daha yüksek karbon içeriğinden veya soğuk haddelemenin azaltılmasından kaynaklanan daha sert malzemeler, rulo şekillendirme takımlarında daha fazla aşındırıcı aşınma oluşturur. Yüksek hacimli üretim ortamlarında, HRB 65'in üzerindeki çelikleri şekillendirirken profil geometrisini uzun süreler boyunca yeniden taşlamaya gerek kalmadan korumak için D2 takım çeliği veya toz metalurji merdanelerinin kullanılmasını öneririz.
Şerit kenarlarının kalitesi, son alçıpan profilinin düzlüğünü ve yüzey kaplamasını büyük ölçüde etkileyen, sıklıkla gözden kaçırılan bir parametredir. Çoğu çelik bobin, freze kenarları veya yarık kenarlarıyla birlikte sunulur ve bu ayrım, rulo şekillendirme performansı açısından kritik öneme sahiptir.
Anahtar kenar kalitesi kontrolü: Baş parmağınızı şeridin her iki kenarı boyunca gezdirin. Yüksekliği 0,1 mm'yi aşan keskin bir çapak, merdane yüzeyini giderek çizecek ve profil flanşında sürtünme izleri oluşturacaktır. Çözüm, ikincil bir kenar çapak alma geçişi belirlemek veya kesiciden "pürüzsüz kenar" seçeneğine sahip bobinleri seçmektir.
Çoğu alçıpan profilinde vida bağlantıları, servis geçişleri veya akustik performans için delik açılması gerekir. Malzemenin delme altındaki davranışı, bükülme altındaki davranışı kadar önemlidir. Daha yumuşak malzemeler (220 MPa'nın altında verim) minimum çapak yüksekliğinde temiz delikler üretirken, daha sert malzemeler ikincil çapak alma gerektiren pürüzlü kenarlar oluşturma eğilimindedir.
Delme ünitesi bir Alçıpan Profil Rulo Şekillendirme Makinesi genellikle dakikada 60 vuruşu aşan yüksek çevrim hızlarında çalışır. Yüksek uzama değerlerine sahip malzemeler, delinmiş deliğin etrafında daha az geri esneme sergileyerek daha düz bir ağ yüzeyi elde edilmesini sağlar. Tersine, düşük uzamaya sahip (%22'nin altında) malzemeler deliğin etrafında yukarı doğru kubbe oluşturma eğilimindedir ve bu da istifleme ve daha sonraki taşıma işlemlerini engeller.
| Malzeme Türü | Çapak Yüksekliği (mm) | Zımba Aşınma Oranı | Önerilen Açıklık |
|---|---|---|---|
| CS (düşük verim) | 0.05-0.12 | Düşük | Kalınlığın %6-8'i |
| FS (şekillendirici kalite) | 0.08-0.18 | Orta | Kalınlığın %8-10'u |
| Yapısal (40. Sınıf) | 0.15-0.30 | Yüksek | Kalınlığın %10-12'si |
Alçıpan profil üretiminiz için en uygun malzemeyi sistematik olarak seçmek için teknik, operasyonel ve ticari faktörleri birleştiren bu yedi adımlı iş akışını izleyin.
Dikkatli malzeme seçimine rağmen üretim sırasında bazı kusurlar ortaya çıkar. Aşağıda malzeme özelliklerini belirli profil kusurlarıyla ilişkilendiren pratik bir sorun giderme kılavuzu bulunmaktadır.
Sıcak haddelenmiş çelik, soğuk haddelenmiş çeliğe kıyasla daha kalın bir oksit tabakasına (ölçek), daha geniş kalınlık toleranslarına ve daha düşük yüzey kalitesine sahip olduğundan, genellikle alçıpan profilleri için önerilmez. Ölçek, şekillendirme silindirlerini hızlı bir şekilde aşındırabilir ve tutarsız profil boyutları üretebilir. Bununla birlikte, dekapajlanmış ve yağlanmış sıcak haddelenmiş rulolar kullanılırsa, bunlar oluşturulabilir ancak tipik olarak açıkta veya boyalı uygulamalar için kabul edilemeyen daha pürüzlü bir yüzey kalitesi verir.
Çoğu standart alçıpan profil rulo şekillendirme makinesi, 0,4 mm ile 1,2 mm arasındaki kalınlıklar için derecelendirilmiştir. Ağır hizmet modelleri 1,5 mm'ye ve hatta 2,0 mm'ye kadar işleyebilir ancak bu, güçlendirilmiş tekerlekli standlar, daha büyük çaplı miller ve daha yüksek motor gücü gerektirir. Nominal kapasitenin aşılması dişli kutusuna ve rulman yataklarına kalıcı hasar verebileceğinden, daha kalın malzemeleri çalıştırmadan önce daima makinenizin teknik veri plakasına bakın.
Evet. Önceden boyanmış bobinler, bükülme bölgelerinde boyanın lekelenmesini veya pul pul dökülmesini önlemek için genellikle daha yavaş şekillendirme hızlarına (%20-30 azalma) ihtiyaç duyar. Galvanizli ve elektrogalvanizli bobinler, çinko kaplamanın katı bir yağlayıcı görevi görmesi nedeniyle maksimum nominal hızlarda çalıştırılabilir. Alüminyum-silikon kaplama orta derecede kayganlığa sahip olduğundan, ancak zamanla merdaneler üzerinde birikerek temizliğin sık sık durdurulmasını gerektirebildiğinden, alüminize bobinler bu ikisinin arasında yer alır.
Doğru şerit genişliği, tüm düz ağ bölümleri artı her köşe için bükülme paylarının toplamı olan gelişmiş kesit uzunluğu ile belirlenir. Pratik bir yaklaşım, bir numune şeridini kesmek, büküm çizgilerini işaretlemek, manuel olarak veya bir fren presi ile katlamak ve ardından katlamadan önce düz uzunluğu ölçmektir. Bu ampirik yöntem, özellikle karmaşık asimetrik profiller için genellikle teorik hesaplamalardan daha güvenilirdir.
G40-G60 sıcak daldırma galvaniz kaplamalı ticari çelik (CS Tip B), yüksek hacimli iç mekan saplama üretimi için en iyi maliyet-performans oranını sunar. Çoklu rulo sevkiyatlarında yeterli şekillendirilebilirlik, kabul edilebilir korozyon direnci ve tutarlı mekanik özellikler sağlar. Daha yüksek mukavemet gerektiren projeler için, 33. Sınıf yapısal çelik, malzeme maliyetine kabaca %10-12 oranında katkıda bulunur, ancak aynı yük kapasitesi için profil ağırlığını azaltır, bazen daha yüksek birim fiyatı dengeler.
Paslanmaz çelik, yüksek maliyeti, sertleşme oranı ve aşındırıcı yapısı nedeniyle standart alçıpan profillerinde nadiren kullanılır. Özel mimari veya denizcilik uygulamaları için gerekiyorsa, karbür kaplı rulolara, artırılmış şekillendirme gücüne ve özel yağlama sistemine sahip bir rulo şekillendirme makinesi kullanmalısınız. Standart karbon çeliği takımlarda paslanmaz işlemek, hızlı rulo aşınmasına ve birkaç yüz metre içinde kabul edilemez yüzey aşınmasına neden olacaktır.
Uygun olmayan bobin depolama - özellikle neme veya aşırı sıcaklıklara maruz kalma - yüzey kalitesini bozabilir ve yaşlanma yoluyla mekanik özellikleri değiştirebilir. Nemli koşullarda depolanan galvanizli bobinler, şekillendirme sırasında sürtünmeyi artıran beyaz pas (çinko hidroksit) geliştirir. Uzun süre dikey olarak saklanan bobinler, beslemeyi zorlaştıran kalıcı bir "bobin seti" (eğrilik) geliştirebilir. Bobinleri her zaman kuru, iklim kontrollü bir alanda yastıklı eyerlerin üzerinde yatay olarak saklayın ve bunları ilk giren ilk çıkar esasına göre kullanın.
Evet. Tavan T profilleri tipik olarak daha ince ağlara ve daha uzun flanşlara sahiptir; bunlar, çatlama olmadan keskin 90 derecelik kıvrımlar elde etmek için daha yüksek uzatma malzemeleri gerektirir. Duvar çivileri ise sağlamlığa ve düzlüğe öncelik verir. Tavan te'leri için minimum %30 uzamaya sahip şekillendirme çeliği (FS) tercih edilirken, duvar saplamalarında %25 uzamaya sahip ticari çelik kullanılabilir. Ek olarak, tavan te'leri genellikle duvar çivilerine (0,55-0,75 mm) kıyasla daha hafif ölçüler (0,45-0,55 mm) kullanır.
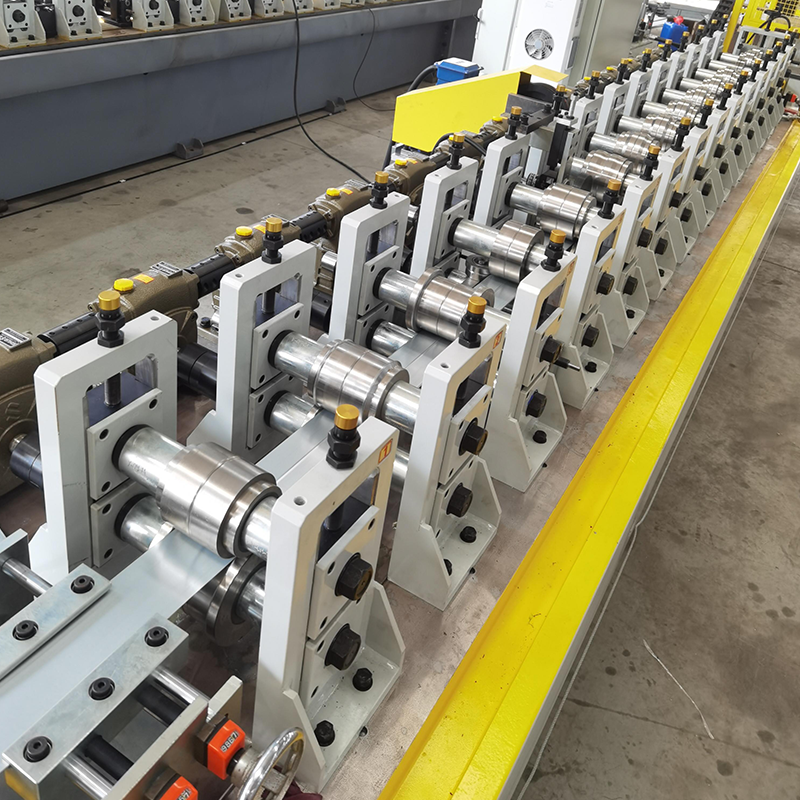
Alçıpan sonsuz dişli redüktörlü rulo şekillendirme makinesi, basit model, hızlı değiştirilebilen kaset tipi değil, ekonomik ve uygun fiyatlı. (Farklı türde metal prof...
Detayları Gör
3.Alaşımlı kanca çapraz T-çubuk rulo şekillendirme makinesi, entegre alaşımlı kancalara sahip T-şekilli çelik çubuklar üretmek için tasarlanmış özel bir ekipman parça...
Detayları Gör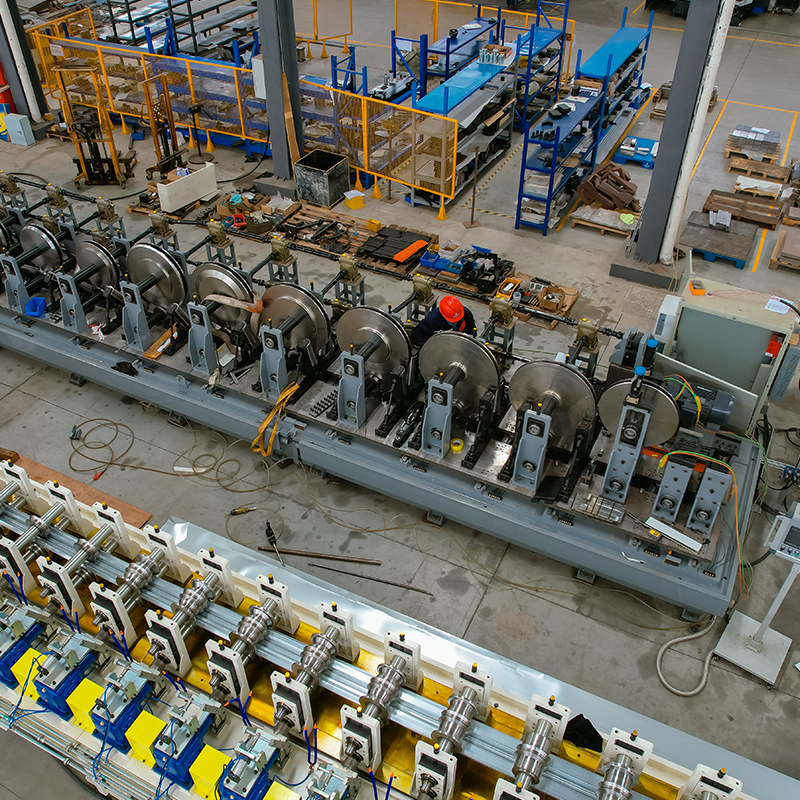
geniş malzeme tek açıcı Tesviye makinesi ve her iki tarafta küçük delikler açmak için makine ...
Detayları Gör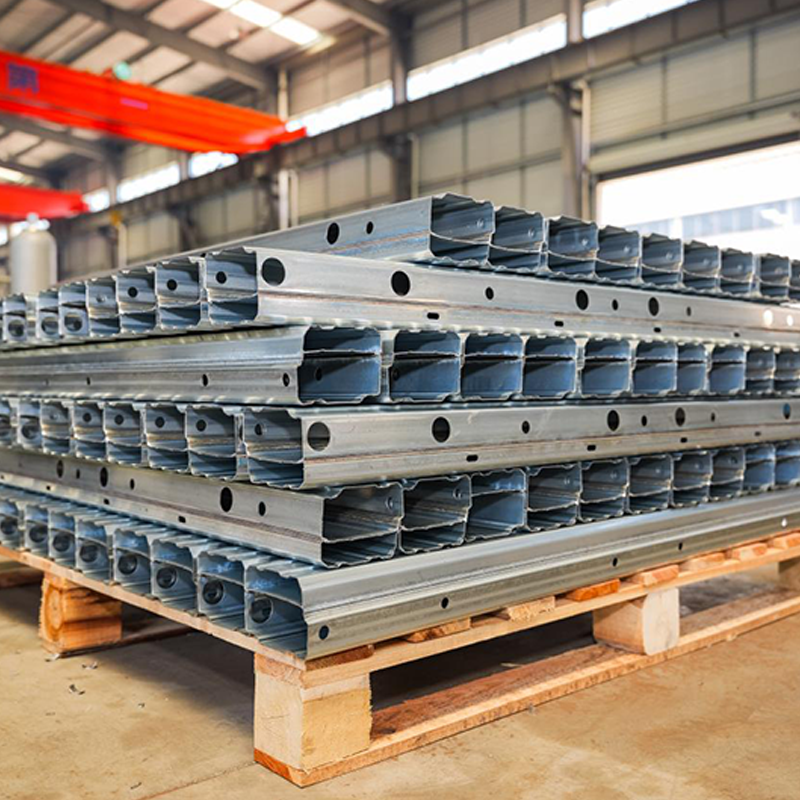
Araç B profilli otomotiv şasi takviye kirişlerine yönelik üretim hattı, araç uygulamaları için Yüksek mukavemet, hassasiyet ve dayanıklılık sağlamak üzere çeşi...
Detayları Gör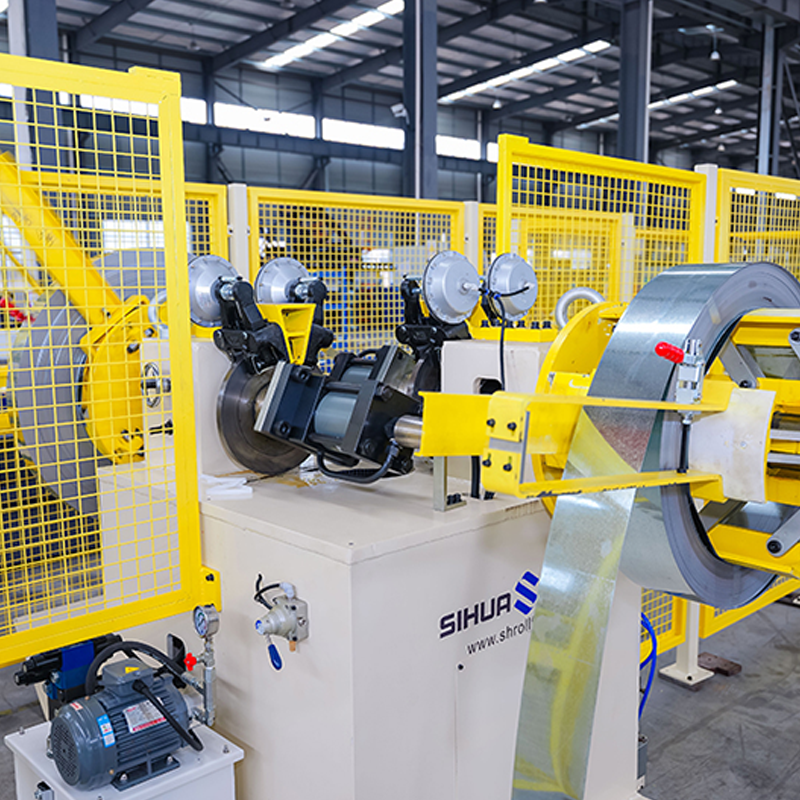
Malzeme içermeyen algılama özelliğine sahip otomatik döner çift kafalı hidrolik açıcı, her tarafta 5 ton. Lazer gücü ve kayn...
Detayları Gör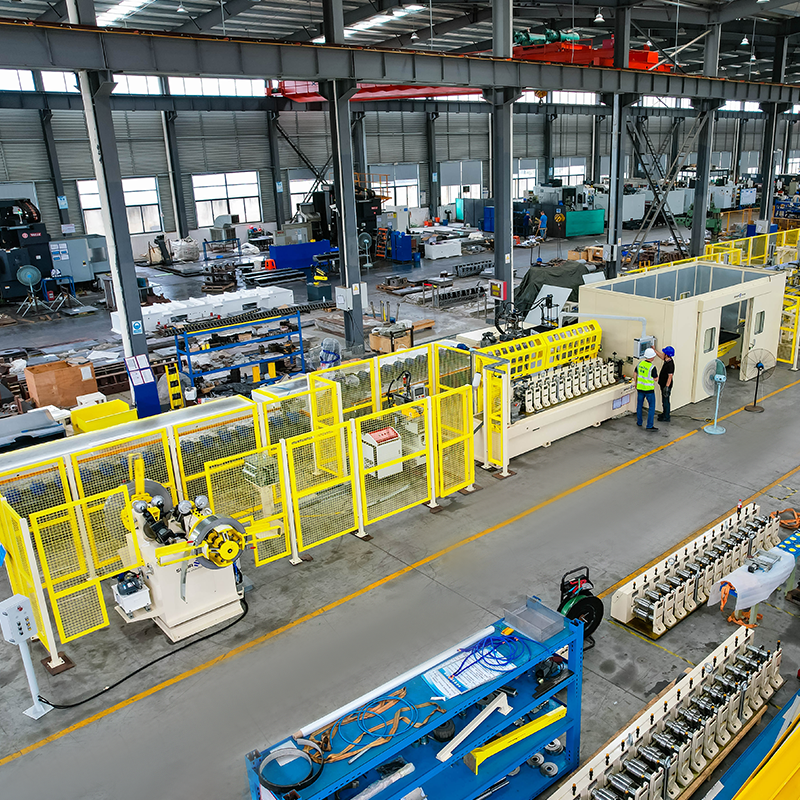
Malzeme içermeyen algılama özelliğine sahip otomatik döner çift kafalı hidrolik açıcı, her tarafta 5 ton. Hızlı değiştirileb...
Detayları Görİhtiyacınız olduğunda bize ulaşmaktan çekinmeyin!
İletişim Bilgileri
ÜRÜNLER
Mobil