Sürekli çatı projesi için teklif veren çelik imalatçıları çizimleri incelediklerinde genellikle aynı sonuca varırlar: çatı aşıkları Z şeklindedir, atölyeleri C kanallarına göre düzenlenmiştir ve boşluk göründüğünden daha geniştir. Z aşık rulo şekillendirme makinesi, delme ve kesme de dahil olmak üzere tek geçişte sıcak daldırma galvanizli çelik şeritten Z profilleri üreten sürekli bir soğuk şekillendirme hattıdır.
Z bölümünün ofset flanşları, aşıkların demetler halinde yuvalanmasına ve ek yerlerinde üst üste binmesine izin verir, ancak bu ofset aynı zamanda rulo işlemeyi, delik delmeyi ve kesme zamanlamasını bir C aşık hattından farklı şekilde tasarlanmaya zorlar. Yanlış makine genellikle flanş açısı sapması, yanlış hizalanmış birleştirme delikleri veya delme kapasitenizi besleyemeyen bir hat hızı şeklinde ortaya çıkar.
Kısa tanım: Z aşık rulo şekillendirme makinesi, çelik şeridi asimetrik bir Z kesiti halinde büken ve aynı üretim akışında delme, kesme ve isteğe bağlı istiflemeyi entegre eden sürekli bir soğuk şekillendirme sistemidir.
Bir z aşık rulo şekillendirme makinesi, flanş ofsetini ve flanş açısını, bitmiş aşıkların sıkı bir şekilde yuvalanmasına ve öngörülebilir bir şekilde eklenmesine izin veren sınırlar dahilinde tutmalıdır: ofset 1,0 mm dahilinde ve flanş kareliği tam uzunluk boyunca 1 derece içinde.
İki flanş arasındaki uzaklık, Z bölümünün tanımlayıcı boyutudur. Şekillendirme sırasında şerit, tarafsız eksenden farklı mesafelerde iki yönde bükülür. Rulo çiçeğin geri esnemeyi dengelememesi durumunda profil bükülür ve flanş uçları açılır veya kapanır. Bu, iç içe geçmiş aşıklar arasında gözle görülür bir boşluk oluşmasına neden olur ve demeti kamyon üzerinde dengesiz hale getirir.
Z aşıkların tercih edilmesinin temel ekonomik nedeni ilk etapta yuvalamadır.
Paketlenmiş bir Z aşık demeti, aynı kesit yüksekliğine sahip aynı sayıda C aşıktan kabaca yüzde 25 ila 35 daha az kamyon zemin alanı kullanır. Şekillendirme hattında büküm ve geri esneme kontrol edilmediğinde bu tasarruf ortadan kalkar.
Z aşık hattının pratik verimi, yalnızca motor gücüne değil, şerit kalınlığına, ağ yüksekliğine ve delme çevrim süresine bağlıdır. Bobin genişliği sabitlendikten sonra bu üç değer, rulo standlarının sayısını, şekillendirme hızını ve delme konfigürasyonunu belirler.
Teklifleri karşılaştırmadan önce toplanacak tipik spesifikasyon aralıkları:
Tek bir hatta C, U, Z ve Sigma profillerine ihtiyaç duyan atölyeler için, kaset ve servo ayarlı takımlar, küçük partiler halinde çalışma esnekliğini kaybetmeden birden fazla profil ailesini kapsayabilir.
 C, U, Z ve Sigma Bölümleri için Çok Profilli Rulo Şekillendirme Makinesi Bu makine, C, U, Z ve Sigma dahil olmak üzere birden fazla profil ailesini tek bir hat üzerinde çalıştırmak için kaset ve servo ayarlı takımları birleştirir. Aşık üretimi bağlamında belirtildiği gibi, yüksek çıktıyı korurken küçük partiler için esnekliğe ihtiyaç duyan mağazalara uygundur. Ürünü Görüntüle →
15 m/dak'da 2,0 mm malzemeden 250 mm'lik bir ağ aşıkını düşünün. Altı saatlik net çalışma süresi, boşta kalma süresine, bobin değişikliklerine ve kuruluma izin vermeden önce vardiya başına yaklaşık 5.400 metre aşık uzunluğu sağlar. Kesim uzunluğu, delik sayısı ve paketleme hızı bu rakamı yüzde 10 ila 20 oranında azaltabilir.
| Parametre | Tipik aralık | Üretim etkisi |
| Şerit kalınlığı | 1,5-3,0 mm, Q235B / Q355B | Daha kalın şerit daha fazla geçişe ve daha düşük hıza ihtiyaç duyar |
| Ağ yüksekliği | 100-350mm | Ayarlanabilir standlar aşağıdaki aralıkları kapsar; sabit takım ofseti daha sıkı tutar |
| Flanş genişliği | 40-70mm | Bobin genişliğini ayarlar ve dilme maliyetini etkiler |
| Şekillendirme hızı | 8-18 m/dak | Delme çevrim süresi genellikle sınırdır |
| Uzunluk toleransı | /-1,0-2,0 mm | Üst üste bindirilmiş eklemelerde montaj hızını etkiler |
| Delik aralığı toleransı | /-0,5 mm servo zımba ile | Sahada kilit deliklerinin yeniden işlenmesini önler |
Geçiş süresi, Z aşık makineleri arasındaki en büyük işletme maliyeti farkıdır ve tüm yıl boyunca tek profil çalıştıran bir hattı, günlük olarak küçük partiler işleyen bir hattan ayırır.
Klasik seçenek, operatörlerin yeni bir ağ yüksekliği için standları sıfırlamak üzere ara parçaları ekleyip çıkardığı, ayar sacı ayarlı rulolardır. Servo ile ayarlanabilen çözüm, aynı rulo kartuşlarını yerinde tutarak stand genişliğini ve profil yüksekliğini motora göre değiştirir. Hızlı değiştirilebilir kaset sistemleri, bir takım kasetini birkaç dakika içinde komple çıkarır ve bir başkasını takar.
| Yapılandırma | Değiştirme süresi | En uygun |
| Şim ayarlı | 30-60 dakika | Bir veya iki stabil profil, uzun süreli çalışmalar |
| Servo ayarlanabilir | 5-10 dakika | Üç ila sekiz ağ yüksekliği |
| Hızlı değiştirilebilen kaset | 2-5 dakika | Günlük profil değişiklikleri ve JIT programları |
Üretim hatlarının temel kuralı: Bir ağ yüksekliği ayda 500 tonun üzerinde iş yapacaksa, özel sabit rulolu Z makinesi stabilite konusunda evrensel çizgiyi geçer. Bu hacmin altında ayarlanabilirlik, geri ödemeyi kısaltır.
Zımbalama, hesaplanacak ilk darboğazdır, çünkü eklenmiş bir Z aşık altı ila on iki delik taşıyabilir ve delme çevrim süresi hat hızı için tavanı belirler.
Önceden delinmiş bobinler kullanışlı görünür ancak delik desenleri projeler arasında değişir. Çevrimiçi servo delme, şerit kalınlığı değiştiğinde bile delik aralığını /-0,5 mm dahilinde tutan kapalı döngü kodlayıcıyla kesme konumuna karşı her deliği kaydeder. Bobin işleme programınız aşıkların yanı sıra güneş enerjisi desteği veya kablo kanalı delmeyi de içeriyorsa, delme kafası şekillendirme standları yerine esneklik kararı haline gelir.
 Solar PV Braketleri için 8 Eksenli Servo Delme Rulo Şekillendirme Makinesi 8 eksenli servo delme sistemiyle donatılan bu hat, güneş enerjisi destek profilleri için delme konumunu ve profil genişliğini/yüksekliğini otomatik olarak ayarlar. Hassas delik aralığı için kapalı döngü kodlayıcı kaydı sunarak, delgi desenleri projeler arasında farklılık gösterdiğinde idealdir. Ürünü Görüntüle →
Kesme için bir servo uçan kesme, kesmeyi geçiş hattıyla senkronize ederek uzunluk toleranslarını /-1,0 mm'de tutar. Hidrolik kesme üniteleri daha ucuzdur ancak genellikle /-3 ila 5 mm'ye iner ve saha montajını yavaşlatan bir çapak oluşturur. Tam sürücü ve kontrol düzenini aşağıdakilerle karşılaştırın: profil şekillendirme makinesi seçim kılavuzu Tedarikçileri kısa listeye almadan önce.
Kesildikten sonra aşıklar sayma ve demetleme için bir çıkış masasına taşınır. Otomatik çemberleme istasyonu, vardiya başına iki işçinin yerini alır ve demet gerginliğini tutarlı tutar, bu da Z profillerini çekici kılan aynı kamyonla taşıma sırasında yuvalama geometrisini korur.
 Metal Demetler için Otomatik Profil Paketleme ve Çemberleme Makinesi Bu paketleme sistemi, düğme çevirmeyi, küçük paket paketlemeyi ve ahşap destek şeritleri ile büyük paket paletlemeyi otomatik hale getirir. Manuel demetleme işçilerinin yerini alır ve tutarlı demet gerginliği sağlar, nakliye sırasında aşık profillerini korur ve sonraki işlemlerde iyileştirme sağlar. Ürünü Görüntüle →
Tedarikçiden en uzun aşıkınız için delme zamanlamasını simüle etmesini isteyin. Kontrol programı, yalnızca ortalama geçiş hattı hızını değil, hızlanma, yavaşlama ve kesme işareti konumlandırmasını da hesaba katmalıdır.
Z aşık makinesi tedarikçilerini karşılaştırmanın en hızlı yolu, ticari teklif vermeden önce üç belge talep etmektir: rulo çiçek çizimi, delme kalıbı düzeni ve kendi çelik şeridinizden oluşturulan bir test parçası.
Ekipman tekliflerini değerlendirirken aşağıdaki sırayı kullanın.
Taahhüt etmeden önce yüklü referansları gözden geçirin. Sihua'nın proje vaka arşivi yukarıda açıklanan aynı servo delme ve uçan kesme mimarisiyle metal yapı imalatçılarına teslim edilen komple aşık ve raf şekillendirme hatlarını içerir.
Z aşık makinesi alımına yön veren dört sorunun kısa cevapları aşağıdadır.
Evet. Servo olarak ayarlanabilen standlara veya hızlı değiştirilebilen kasetlere sahip çok profilli hatlar, C, U, Z ve Sigma bölümleri arasında geçiş yapar. Takas, takımları asla değiştirmeyen özel bir Z hattıyla karşılaştırıldığında biraz daha düşük tolerans kararlılığıdır.
Standart hatlar, Q235B veya Q355B kalitelerinde 1,5 ila 3,0 mm sıcak daldırma galvanizli çelik şeritleri işler. Üst kalınlık flanş genişliğine ve şekillendirme pasolarının sayısına bağlıdır. Çok az geçiş, flanş uçlarında geri esnemeye neden olur ve yuvalama boşluklarını dengesiz hale getirir.
15 m/dakika hızda 2,0 mm malzeme ve altı saatlik net çalışma süresi ile 8 saatlik vardiya yaklaşık 5.400 metre aşık uzunluğu üretir. Kesim uzunluğu, delik sayısı ve istifleme hızı bu rakamı azaltabilir; bu nedenle delme çevrim süresini kendi ürün karışımınızla doğrulayın.
Aşık uzunluk toleransı üst üste bindirilmiş bağlantılarda montaj hızını kontrol eder. Kapalı döngü uzunluk ölçümüne sahip bir servo uçan makas, /-1,0 ile 2,0 mm arasında tutar; hidrolik makas genellikle tutarsız çapak yönü ile /-3 ila 5 mm'ye iner. Sürekli çatı projelerinde daha sıkı tolerans, sahada kendini amorti eder.
Çift kafalı ön boyalı çelik hidrolik genişleyen/daralan rulo açıcı, çift kafalı galvanizli çelik genişleyen/daralan rulo açıcı, ön boyalı çelik depolama braketi, bant...
Detayları Gör
3.Alaşımlı kanca çapraz T-çubuk rulo şekillendirme makinesi, entegre alaşımlı kancalara sahip T-şekilli çelik çubuklar üretmek için tasarlanmış özel bir ekipman parça...
Detayları Gör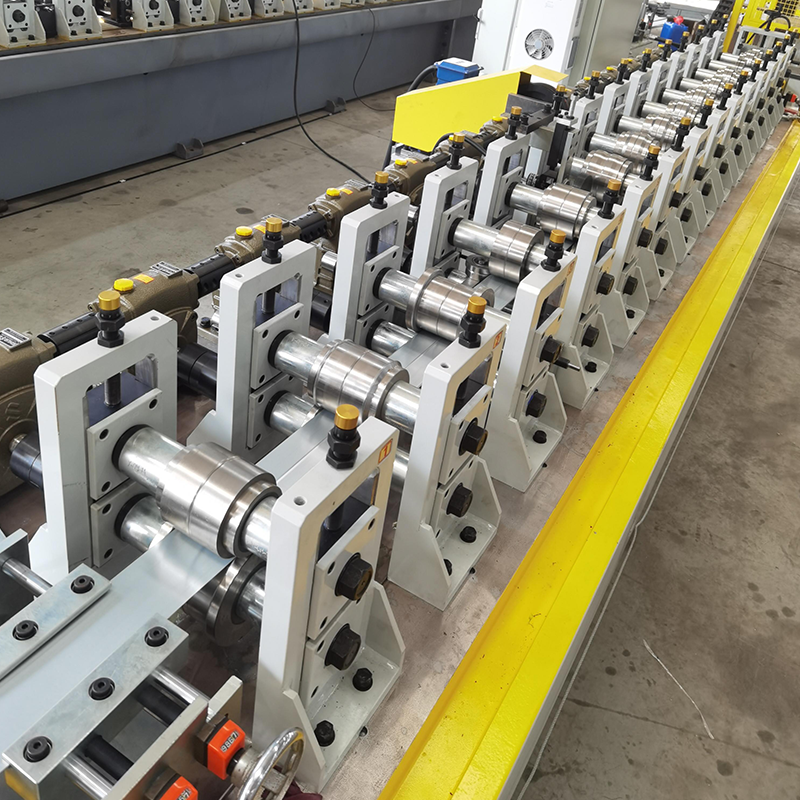
Alçıpan sonsuz dişli redüktörlü rulo şekillendirme makinesi, basit model, hızlı değiştirilebilen kaset tipi değil, ekonomik ve uygun fiyatlı. (Farklı türde metal prof...
Detayları Gör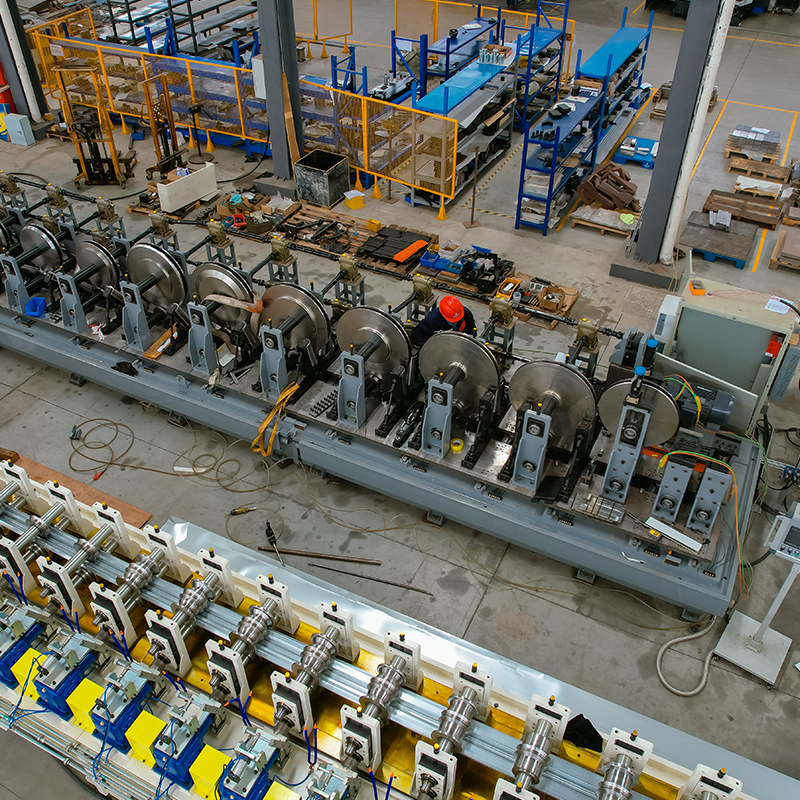
geniş malzeme tek açıcı Tesviye makinesi ve her iki tarafta küçük delikler açmak için makine ...
Detayları Gör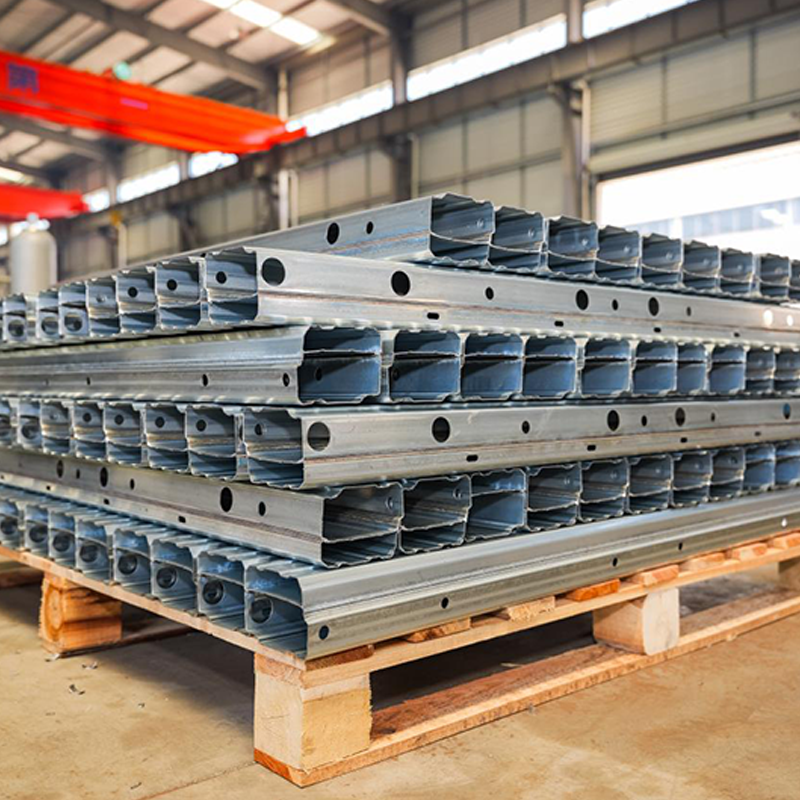
Araç B profilli otomotiv şasi takviye kirişlerine yönelik üretim hattı, araç uygulamaları için Yüksek mukavemet, hassasiyet ve dayanıklılık sağlamak üzere çeşi...
Detayları Gör
UT FUT UDT tavan T-ızgara çubuğu rulo şekillendirme makinesi ana ve çapraz düzeni (Ana ve Çapraz) UT tavan T profilleri ve (...
Detayları Görİhtiyacınız olduğunda bize ulaşmaktan çekinmeyin!
İletişim Bilgileri
ÜRÜNLER
Mobil