Üretimi çelik rulolardan rulo şekillendirme alüminyumuna taşıyan hat yöneticileri nadiren kurulum sayfalarını tutabiliyor. Güneş enerjisi montaj braketi için 1,5 mm 5052-H32 oluşturan bir üretici, her 40 metrede bir kenar dalgasını görebilir veya profil ayak yayının son istasyondan ayrılırken 4 derece açılmasını izleyebilir. Şerit ölçüsü aynıydı, rulolar temizdi ve hat hızı hiç değişmedi. Değişen şey malzeme oldu: Alüminyum çelikten daha hızlı sertleşir, akma dayanımına göre daha fazla elastik enerji depolar ve ısıyı çeliğe göre kabaca üç kat daha hızlı iletir.
Rulo şekillendirme alüminyum sabit bir kesit profili oluşturmak için alüminyum bobinin bir dizi konturlu hadde istasyonu boyunca sürekli artan şekilde bükülmesidir. Şekillendirme prensibi çelikle aynıdır, ancak yukarıdaki farklılıklar her sonraki kararları değiştirir: alaşım seçimi, işleme son işlemi, yağlama, hat hızı ve dürüstçe alıntı yapabileceğiniz toleranslar.
Alüminyum haddelemede hakim olan alaşımlar 1xxx, 3xxx ve 5xxx serileridir ve 6xxx alaşımları yalnızca yumuşak temperlerde oluşturulmalıdır; Tavlama ne kadar sert olursa, profilin bükülme çizgisinde çatlama olasılığı da o kadar artar.
Esas olarak saf alüminyumdan oluşan 1xxx serisi, en iyi şekillendirilebilirliği sağlar ancak çok düşük mukavemete sahiptir, bu nedenle dekoratif kaplamalara, etekliklere ve contalara uygundur. 3xxx serisi manganez ekler ve 3003, uzamayı, korozyon direncini ve maliyeti dengelediği için çatı kaplama profilleri, oluklar ve güneş çerçeveleri için varsayılandır. 5xxx serisi magnezyum ekler: 5052 ve 5056, 3003-H14'ün kabaca iki katı akma mukavemeti sağlar ve denizcilik, nakliye ve tank profilleri için standart haline gelir. 6xxx serisi ısıl işleme tabi tutulabilir; 6061-T4 geniş yarıçaplarla haddelenerek şekillendirilebilir, ancak 6061-T6 genellikle çatlar ve asla soğuk bükme için belirtilmemelidir.
| Alaşım ve öfke | Verim gücü | Uzama | Min. bükülme yarıçapı | Tipik profiller |
| 1100-O | 35MPa | %35 | 0,5 ton | Trim, yanıp sönen, dekoratif |
| 3003-O | 45MPa | %25 | 1,0 ton | Çatı kaplamaları, oluklar |
| 3003-H14 | 145MPa | %12 | 1,5 ton | Güneş çerçeveleri, genel bölümler |
| 5052-H32 | 195MPa | %12 | 2,0 ton | Denizcilik, ulaşım, tanklar |
| 6061-T4 | 145MPa | %22 | 2,5 ton | Yapısal bölümler |
Alüminyum, eşit sertlikteki yumuşak çeliğe göre yaklaşık iki kat daha fazla geri yaylanır ve o kadar hızlı sertleşir ki, beşinci istasyona giren şerit mekanik olarak birinciye giren şeritten farklı bir malzeme olur.
Her şekillendirme istasyonu yerel akma mukavemetini yükseltir ve bu da bir sonraki istasyonun bükme kuvvetini artırır. Kümülatif etki, genişleyen kenar dalgası, kavisli bir profil veya bir bobin hattı üzerinde kayan bir bacak açısı olarak kendini gösterir. Alüminyum sürtünme ısısını hızla uzaklaştırır, bu nedenle kötü bir kurulumun gözle görülür belirtisi sıcak şerit değil, ince alüminyum tozu veya rulo yüzeyinde birikintidir.
Alüminyum için kullanılan rulo takımlar, 0,2 ila 0,4 mikrometre Ra yüzey kalitesine kadar cilalanmalı, D2 veya DC53 tonakım çeliğinden işlenmeli ve normalde dakikada 15 ila 30 metre hızla çalıştırılmalıdır.
Alüminyumun takım çeliği üzerinde aşınma ve toplanma eğilimi, yüzey kaplamasını ve yağlamayı çelik rulo şekillendirmeye göre daha önemli hale getirir. Bu ayarlamalar en yaygın kusurları önler:
Minimum bükülme yarıçapı, rulo şekillendirme için alüminyum temperlerini karşılaştırmanın en hızlı yoludur. Değer, malzeme kalınlığının katları olarak ifade edilir ve bunun aşılması, dış bükülme yüzeyinde çatlamaya neden olur.
Bükme ekseninin haddeleme yönüne dik olduğu 90 derecelik bükmeler için tipik uygulama:
Haddeleme yönüne dik 90 derecelik bükümler için değerler. Haddeleme yönüne paralel bükme, minimum yarıçapı yüzde 50'ye kadar artırabilir.
Yumuşak çelik
Alüminyum alaşımı
Düzgün şekilde ayarlanmış bir alüminyum rulo şekillendirme hattı, gelen şerit genişliği ve kalınlığının spesifikasyonlara uygun kalması koşuluyla, artı veya eksi 0,2 mm'lik şekillendirilmiş genişlik toleranslarına ve artı veya eksi 0,3 mm'lik bacak uzunluğu toleranslarına sahiptir.
Alüminyum profillerde en sık görülen kalite hataları kenar dalgası, boyuna eğim ve görünen yüzeydeki mikro çiziklerdir. Kenar dalgası genellikle eşit olmayan şerit genişliğinden veya aşınmış rulo setinden kaynaklanır; yay tutarsız şerit kalınlığından gelir; çizikler merdane yüzeyindeki kusurlardan, kirden veya yetersiz yağlamadan kaynaklanır. Her üçü de anotlama veya PVDF kaplama sonrasında daha görünür hale gelir, bu nedenle yüzey gereksinimleri, ilk bobin çalıştırıldıktan sonra keşfedilmemeli, teklif aşamasında belirtilmelidir.
Alüminyum rulo şekillendirme üretimi dört uygulama grubuna ayrılıyor: güneş enerjisiyle montaj, elektrik desteği, mimari ve nakliye ve makine konfigürasyonu, alaşım seçeneklerinden ziyade bu gruplar arasında daha fazla farklılık gösteriyor.
Güneş enerjisi montaj profilleri tipik olarak 1,5 ila 2,5 mm kalınlıkta 3003-H14 veya 5052'den oluşturulur ve artı veya eksi 0,5 mm uzunlamasına toleransa sahip olması gereken önceden delinmiş delikler bulunur. Bu toleransı ayrı bir delme adımıyla sürdürmek neredeyse imkansızdır; bu nedenle aynı hatta bir hat içi servo delme istasyonu yerleştirilmiştir.
 8 Eksenli Servo Delme Güneş PV Braketi Rulo Şekillendirme Makinesi Bu seri, güneş enerjisi montaj profillerinde sıkı delik toleranslarını korumak için servo delme ile rulo şekillendirmeyi birleştirir ve daha önce bahsedilen ±0,5 mm boylamsal hassasiyet zorluğunu ortadan kaldırır. Ürünü Görüntüle →
Alüminyum kablo kanalları ve dikme kanalları gibi elektrikli destek profilleri, genellikle 0,8 ila 1,5 mm arasındaki daha ince şeritlerden oluşturulur ve aynı makine genellikle tek vardiyada birden fazla profil genişliğini çalıştırır. Hızlı değiştirilebilen kaset takımı, değiştirme süresini 30 dakikanın altında tutar.
 Ayarlanabilir Genişlik Kablo Kanalı Rulo Şekillendirme Makinesi Birden fazla kablo kanalı genişliği arasında hızlı geçiş yapmak üzere tasarlanan bu makine, ince şeritli elektrikli destek profillerine uygundur ve takım değiştirme işlemlerini 30 dakikanın altında tutar. Ürünü Görüntüle →
Mimari profiller, PV modül çerçevelerini ve pencere-kapı çerçevelerini içerir; burada bükülme kalitesi, çerçeve köşelerinin 0,5 mm dahilinde kapanıp kapanmayacağını belirler. Bu hatlar daha yavaş çalışır ve atölyede en yüksek haddeleme kalitesini gerektirir.
 PV Çerçeve ve Pencere Kapı Profili Rulo Şekillendirme Makinesi Bu makine, PV modül çerçeveleri ve pencere-kapı çerçeveleri gibi mimari profiller için hassas bükme sağlayarak, metinde açıklandığı gibi 0,5 mm dahilinde köşe kapatmaların elde edilmesine yardımcı olur. Ürünü Görüntüle →
Bir hat sipariş etmeden önce uygulama örnek çalışmalarını karşılaştırın ve kendi bobininizle bir test çalıştırması talep edin. müşteri vaka kütüphanesi benzer profillerin üretim hatlarında nasıl işlendiğini gösteriyor ve Shanghai Sihua Precision Machinery Co., Ltd., alüminyum rulo şekillendirme makinelerinde deneme çalışmalarını destekliyor.
Hayır. T6 temperinde 6061, yüzde 10'un altında uzamaya ve yüksek akma mukavemetine sahiptir, bu nedenle dış yarıçap, tipik haddelenmiş bükümlerde çatlar. Bunun yerine 6061-T4, 5052-H32 veya 3003-H14'ü kullanın. 6061-T6 bir tasarım gereksinimiyse, T4'te yuvarlayarak şekillendirin ve bitmiş profili yaşlandırın.
Genel profiller için 3003-H14 en güvenli varsayılandır. Yapısal, denizcilik veya nakliye profilleri için 5052-H32 veya 5056, kabul edilebilir şekillendirilebilirlik ile daha yüksek mukavemet sağlar. Tamamen dekoratif profiller için 1100-O veya 3003-O çatlama riskini tamamen ortadan kaldırır.
Son istasyonları 1 ila 3 derece fazla bükün, sıfır şekillendirme açısı uygulayan bir boyutlandırma istasyonu ekleyin, istasyonlar arasındaki şerit gerilimini artırın veya geri yaylanma düzeltmeli takımları devreye alın. Üretimden önce kalibrasyon parçasının geri esnemesini ölçün.
Takım çeliği kalitesi aynı olabilir (D2 veya DC53), ancak merdane yüzeyinin daha ince, boşlukların biraz daha sıkı ve yağlamanın daha hafif olması gerekir. Bu farklılıklar alüminyum için isteğe bağlı değil zorunludur.
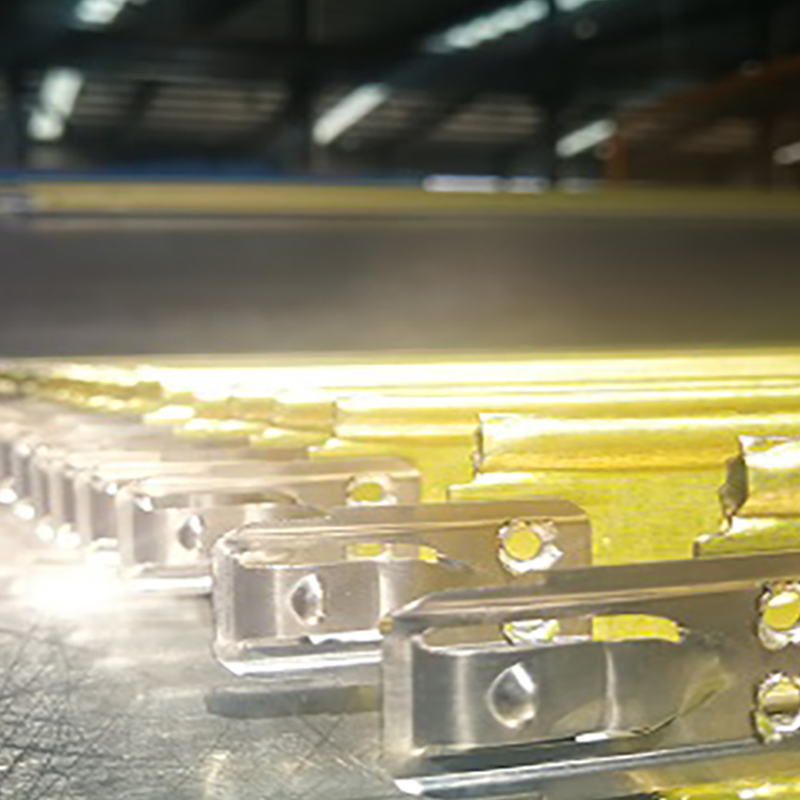
3.Alaşımlı kanca çapraz T-çubuk rulo şekillendirme makinesi, entegre alaşımlı kancalara sahip T-şekilli çelik çubuklar üretmek için tasarlanmış özel bir ekipman parça...
Detayları Gör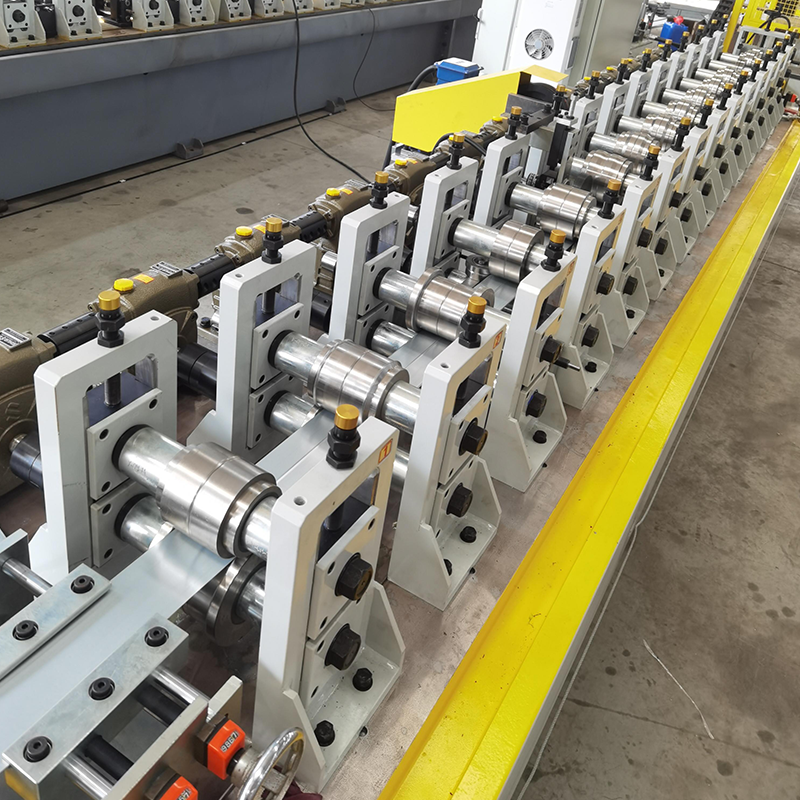
Alçıpan sonsuz dişli redüktörlü rulo şekillendirme makinesi, basit model, hızlı değiştirilebilen kaset tipi değil, ekonomik ve uygun fiyatlı. (Farklı türde metal prof...
Detayları Gör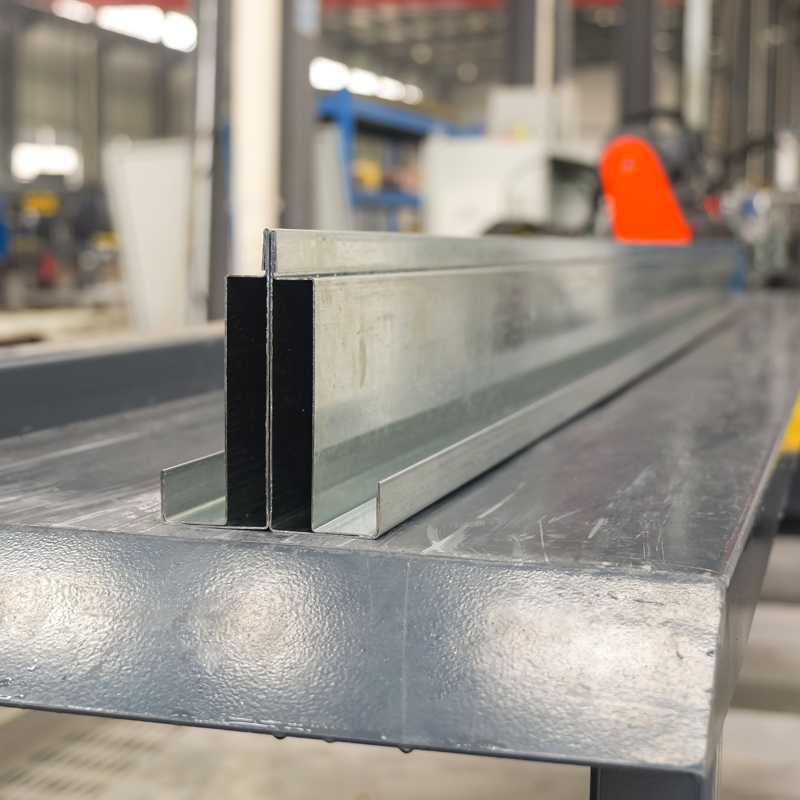
5 ton kapasiteli vagonlu hidrolik Açıcı Enerji depolama Çerçeve kiriş rulo şekillendirme makinesi Şekill...
Detayları Gör
Malzeme içermeyen algılama özelliğine sahip otomatik döner çift kafalı hidrolik açıcı, her tarafta 5 ton. Lazer gücü ve kayn...
Detayları Gör
Çift kafalı ön boyalı çelik hidrolik genişleyen/daralan rulo açıcı, çift kafalı galvanizli çelik genişleyen/daralan rulo açıcı, ön boyalı çelik depolama braketi, bant...
Detayları Gör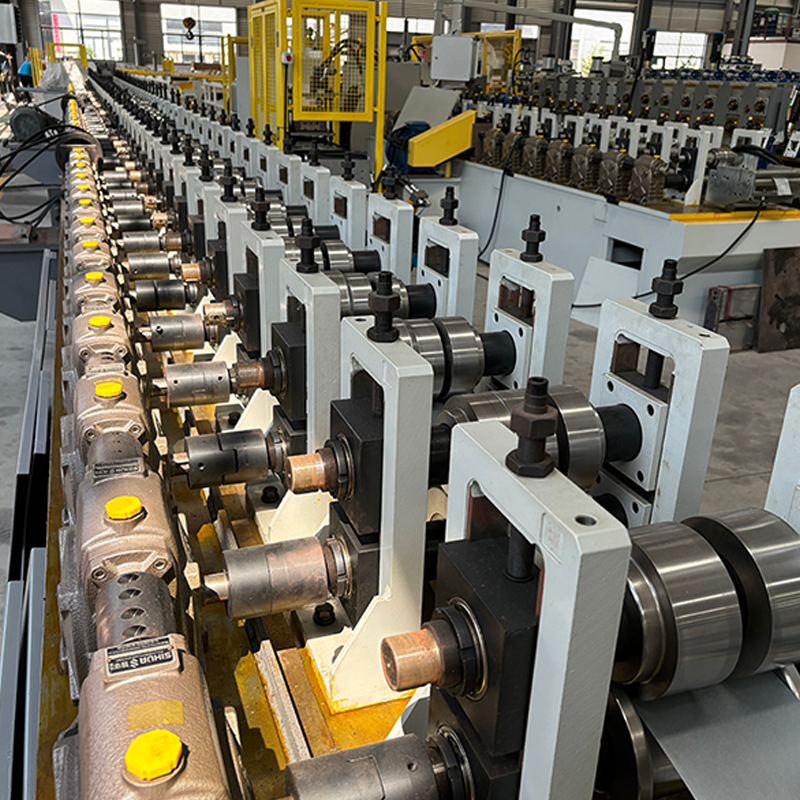
PV çerçeve pencere kapı profili rulo şekillendirme makinesi Farklı üretim hızlarına ulaşmak için farklı redüksiyon oranlarına sahip son...
Detayları Görİhtiyacınız olduğunda bize ulaşmaktan çekinmeyin!
İletişim Bilgileri
ÜRÜNLER
Mobil