Aşık kontratı alan bir metal imalatçısı genellikle aynı matematikle karşılaşır: Abkant pres her 30 ila 60 saniyede bir çoklu bükümlü parça teslim ederken, ilk sipariş ay sonuna kadar 8.000 aynı uzunluk talep eder. bir sac rulo oluşturucu binlerce tekrarda bir kesiti tutarak dakikada 15 ila 50 m hızla bobinden sürekli olarak oluşturarak bu hesaplamayı değiştirir. Bu kılavuz, makinenin ne yaptığını, hangi profillerin en hızlı çalıştığını ve bir hattın kendi masrafını karşılayıp karşılamayacağını belirleyen dört spesifikasyonu açıklamaktadır.
Sac metal rulo oluşturucu, sarmal şeridi bir dizi eşleştirilmiş silindir kalıbından besleyen sürekli bir şekillendirme makinesidir; her istasyon, şerit sabit kesitli bitmiş bir profil olarak çıkana kadar küçük bir açı değişikliği ekler.
Çekirdek tanımı Rulo şekillendirme sac metalin 8 ila 24 eşleşen silindir istasyonu boyunca aşamalı olarak bükülmesidir; her büküm küçük artışlarla oluşturulduğundan, süreç tek vuruşlu abkant pres işlerinde ortaya çıkan yüzey işaretlemesi ve geri esneme sorunlarını ortadan kaldırır.
Her satırda beş işlevsel birim bulunur:
Pratik çıktı, bir hattın bir abkant presin, bir zımba presinin ve iki veya üç malzeme taşıyıcının yerini almasıdır. Büküm çizgilerinin sayısını, derinliği ve flanş genişliğini içeren profil geometrisi istasyon sayısına karar verir: ortak planlama rakamı olarak iki olmak üzere, büküm çizgisi başına bir ila üç istasyona izin verin.
Doğru sac rulo oluşturucu, ürettiği profil ailesi tarafından tanımlanır, çünkü kesit geometrisi istasyon sayısını, işleme maliyetini ve gerçekçi hat hızını belirler. Ticari olarak kurulan hatlar aşağıda gösterilen beş aralıkta kümelenir.
 Otomatik Genişlik Değiştirmeli CUZ Sigma Rulo Şekillendirme Makinesi Bu makine, yüksek karışımlı profil üretimine uygun, otomatik genişlik değiştirme sistemi ve 110 mm şaftla tek hat üzerinde üç CUZ ve üç CU-sigma profili oluşturuyor. Ürünü Görüntüle →
 41 Serisi Profiller için Dikme Kaset Rulo Şekillendirme Makinesi Bu kaset tipi şekillendirici, 20 istasyonlu bir silindir setini paylaşarak ve yüksek mukavemetli SS304 şerit için tasarlanmış 10 istasyonlu bir kaset ekleyerek 41x21 ila 41x76 profilleri işler. Ürünü Görüntüle →
Profil ailesine göre m/dak cinsinden tipik hat hızları
Ürün yelpazesi ticari olarak yaygın profil boyutlarını kapsar; ağır ölçülü veya çok derin profiller her bandın alt ucunda bulunur.
Dört faktörü sırayla değerlendirerek bir sac rulo oluşturucu seçin: malzeme kapsamı, profil geometrisi, hat hızı ve geçiş yöntemi. Her biri makine fiyatını teklifteki isteğe bağlı özelliklerden daha fazla değiştirir.
Gelen bobinler profilin gerçekte ihtiyaç duyduğu şerit genişliğinden daha genişse, ilkinin önüne bir dilme makinesi veya ağır hizmet rulo açıcı yerleştirin. Bu kombinasyon, şekillendirme hattındaki kenar kırpma israfını ortadan kaldırır ve makinenin tam bobin genişliğiyle beslenmesini sağlar. Tüm zinciri tek bir sözleşmeyle oluşturan tedarikçiler, yedek parça, devreye alma ve garanti sorumluluğunu basitleştirir.
 Hassas Bobin Genişliği Kontrolü için Dilme Makinesi Bu dilme hattı, geniş ruloları, rulo oluşturucunun ihtiyaç duyduğu şerit genişliklerinde keserek, kenar düzeltme israfını azaltır ve üretim öncesinde rulo beslemeyi basitleştirir. Ürünü Görüntüle →
Shanghai Sihua Precision Machinery Co., Ltd., dilme ve rulo açma, rulo şekillendirme, servo delme ve otomatik paketleme yoluyla zinciri tedarik eden bir üreticidir; teslimat tarihleri ve hat entegrasyonu sözleşmenin sizin tarafınızda yer aldığında bu kapsam önemlidir. Teklifleri karşılaştırmadan önce makine çeşitlerini ve destekleyici özellikleri inceleyin.
Yüksek hacimli sabit kesitli parçalar için rulo şekillendirme kazanır; kısa mesafelerde ve karmaşık çok eksenli bükmelerde basın frenlemesi kazanır; Damgalama ancak parçanın progresif kalıp için yeterince kompakt olması ve hacminin takım maliyetini karşılayabilmesi durumunda kazanır.
| Yöntem | Tipik şekiller | Pratik çıktı | Takım yatırımı | Değiştirme süresi |
| Sac metal rulo oluşturucu | Uzun, sabit kesit | 15-50 m/dak | Orta ila yüksek | 15-90 dakika |
| Frene basın | Kısa braketler, düşük hacimli bölümler | 3 bükümlü parça için 1-4 parça/dakika | Düşük | 5-20 dakika |
| Damgalama presi | Şekillendirilmiş delikli kompakt parçalar | Aşamalı kalıpta 10-25 parça/dakika | En yüksek | 2-8 saat |
Kesit aynı kaldığında ve öngörülen hacim yerel işçilik oranlarına bağlı olarak ayda yaklaşık 5.000 ila 15.000 m3'ün üzerinde olduğunda profili bir rulo oluşturucuya yerleştirin. Kurulu hatlardan elde edilen saha sonuçları, yüzde 50 kullanımla iki vardiyalı çalışmada 12 ila 18 aylık bir geri ödemeyi doğruluyor; oku proje vaka çalışmaları Bütçenizden önce doğrulanmış sayılar için.
Bunlar, fabrika yöneticilerinin bir rulo şekillendirme hattına imza atmadan önce en sık sorduğu sorulardır.
Tek amaçlı şekillendiricilerin çoğu 0,3 ila 3,0 mm işler. Daha büyük şaftlara ve daha yüksek tork sürücülerine sahip yapısal aşık ve kremayer dikme sistemleri 4,0 ila 6,0 mm'ye ulaşır, ancak hem rulo çapları hem de tahrik gücü arttığından takım maliyeti 3 mm'nin üzerine dik bir şekilde yükselir.
Bükme çizgisi başına bir ila üç istasyona izin verin. Basit bir şapka kanalının altı ila sekiz arası ihtiyacı vardır; derin bir Sigma aşıkının on dört ila yirmiye ihtiyacı olabilir. Daha fazla istasyon toleransı daraltıyor ancak tezgahı uzatıyor ve takım bütçesini artırıyor.
Evet, üç yolla: 60 ila 120 dakikalık kurulumla manuel rulo değişimi, 15 ila 30 dakikalık kurulumla hızlı kaset değişimi veya boyutun sürekli değiştiği ancak şeklin değişmediği alçıpan dikme hatlarında yaygın olan otomatik genişlik ve yükseklik ayarı.
Operatör işçiliği, kurulum, hurda ve yeniden işleme de dahil olmak üzere mevcut sürecin tam yüklü maliyetini, öngörülen kullanımda çalışan bobin beslemeli bir hatla karşılaştırın. Yüzde 50 kullanımla iki vardiya çalışan orta büyüklükteki bir eski işçi, sabit kesitli bir parça için genellikle 12 ila 18 ay içinde geri ödeme yapıyor.
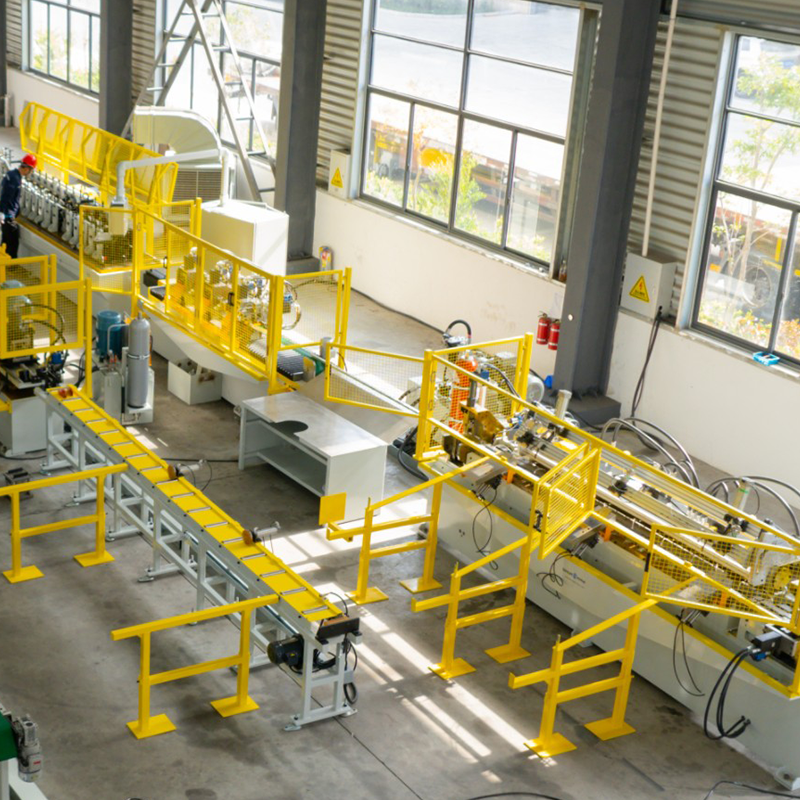
Çift kafalı ön boyalı çelik hidrolik genişleyen/daralan rulo açıcı, çift kafalı galvanizli çelik genişleyen/daralan rulo açıcı, ön boyalı çelik depolama braketi, bant...
Detayları Gör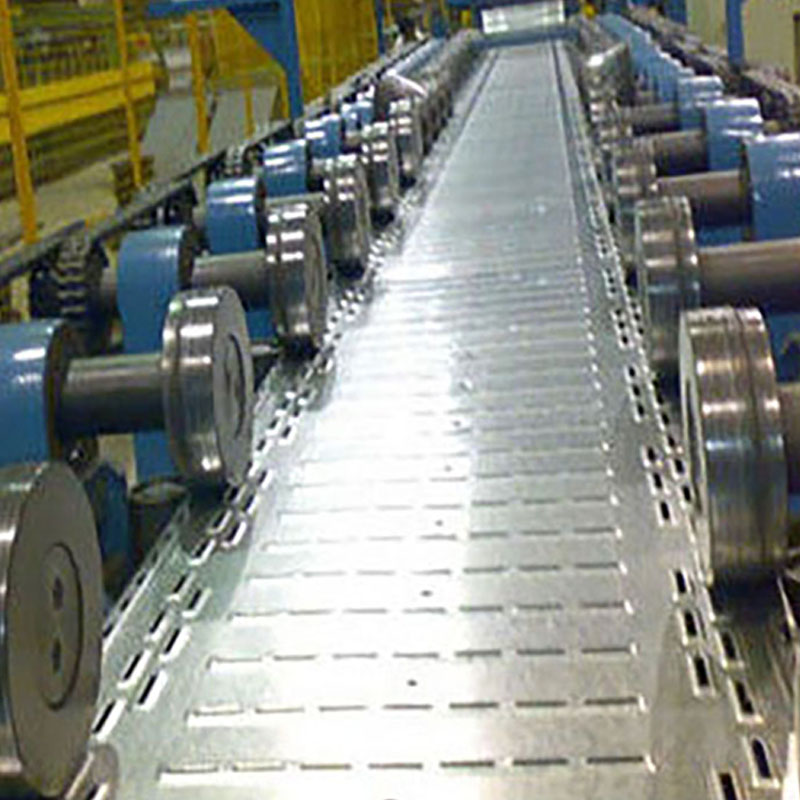
Ayarlanabilir genişliğe sahip kablo kanalı rulo şekillendirme makinesi Tesviye makineli tek kafalı kayış fren açıcı ...
Detayları Gör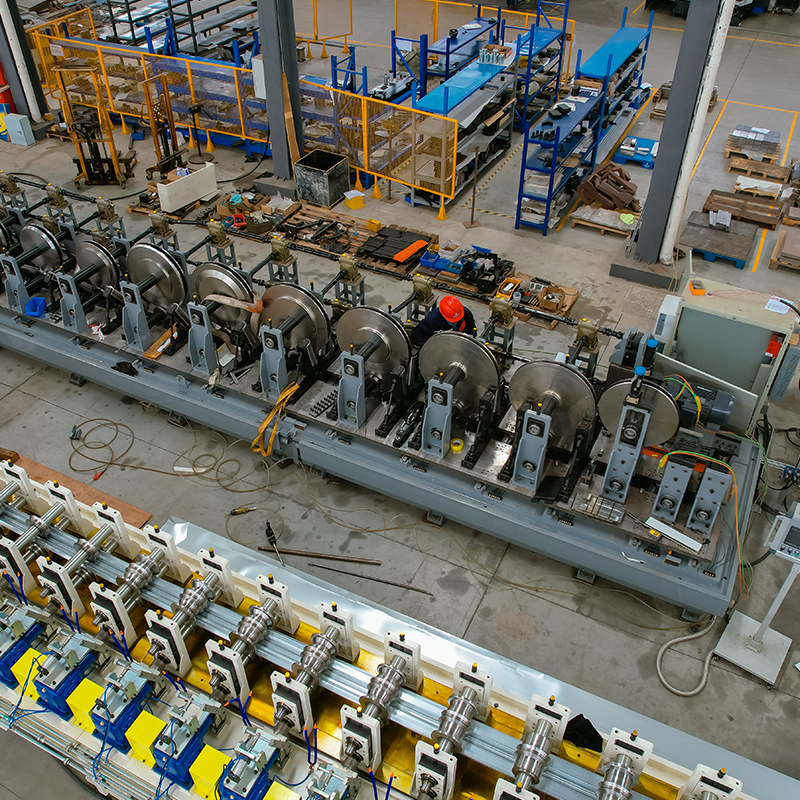
geniş malzeme tek açıcı Tesviye makinesi ve her iki tarafta küçük delikler açmak için makine ...
Detayları Gör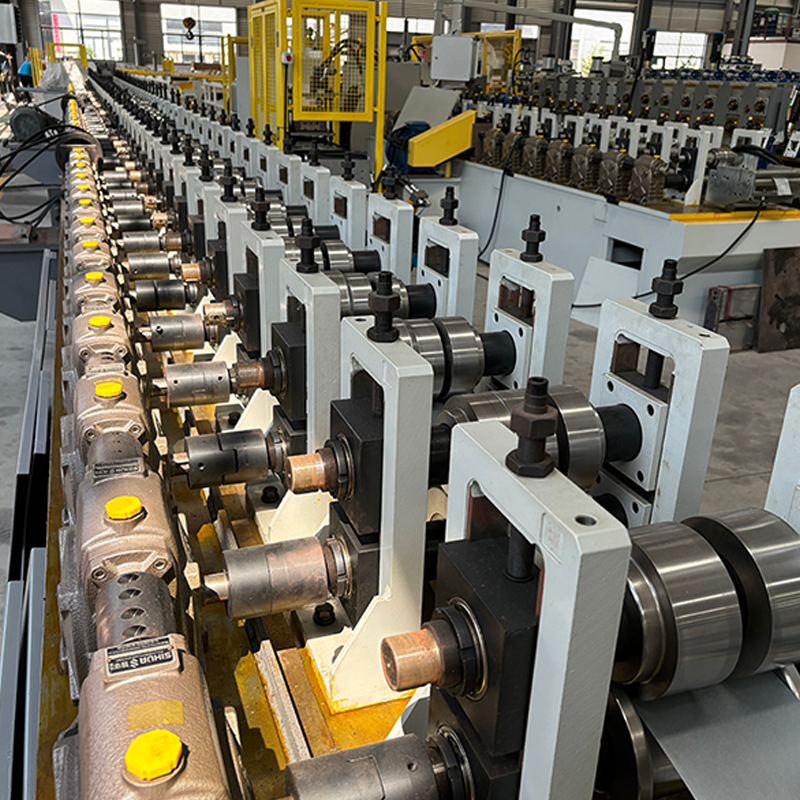
PV çerçeve pencere kapı profili rulo şekillendirme makinesi Farklı üretim hızlarına ulaşmak için farklı redüksiyon oranlarına sahip son...
Detayları Gör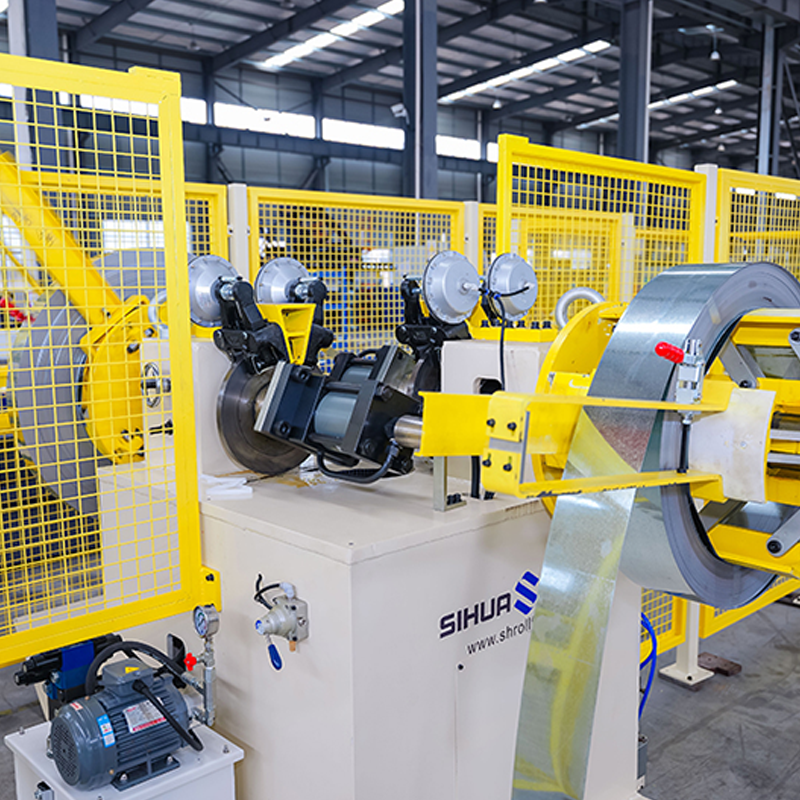
Malzeme içermeyen algılama özelliğine sahip otomatik döner çift kafalı hidrolik açıcı, her tarafta 5 ton. Lazer gücü ve kayn...
Detayları Gör
UT FUT UDT tavan T-ızgara çubuğu rulo şekillendirme makinesi ana ve çapraz düzeni (Ana ve Çapraz) UT tavan T profilleri ve (...
Detayları Görİhtiyacınız olduğunda bize ulaşmaktan çekinmeyin!
İletişim Bilgileri
ÜRÜNLER
Mobil