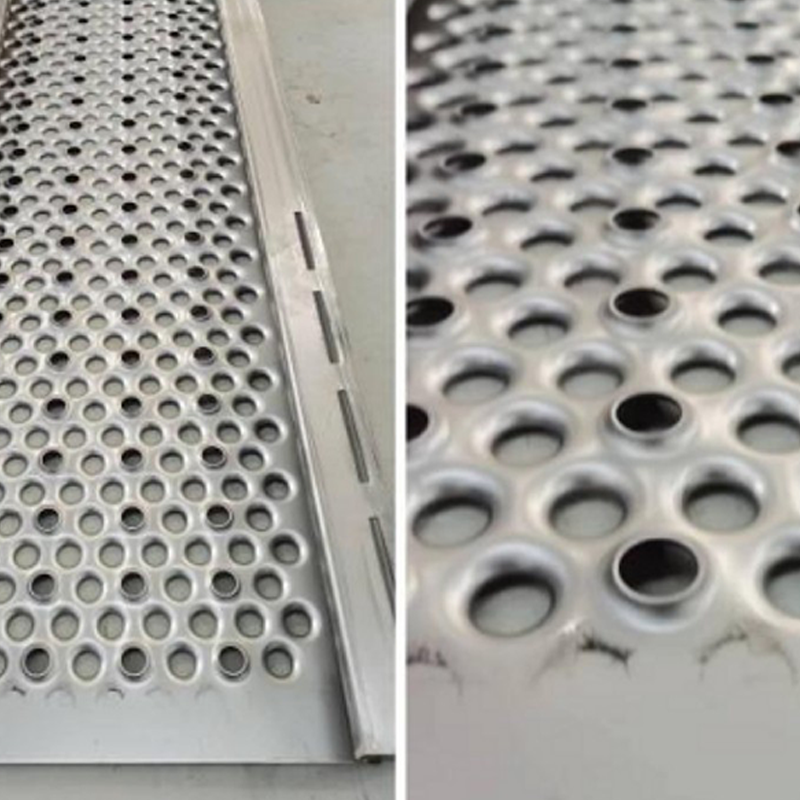
Genellikle iskele yürüme tahtası veya metal döşeme tahtası olarak bilinen iskele metal döşemesi, geçici erişim sistemlerindeki işçileri ve malzemeleri destekleyen yapısal bir bileşendir. Bu panellerin üreticileri için kaymayı önleyici kabartma, delik açma ve kenar katlamayı tek bir sürekli rulo şekillendirme işleminde birleştirme yeteneği, belirleyici bir üretkenlik avantajıdır. Hat içi işleme özelliğine sahip bir iskele metali güverte rulo oluşturucusu, düz çelik bobini doğrudan bitmiş, kullanıma hazır bir döşeme tahtasına dönüştürerek ayrı taşıma adımlarını ortadan kaldırır, işçilik maliyetlerini azaltır ve boyut tutarlılığını artırır.
 Entegre İskele Metal Zemin Kaplaması Rulo Şekillendirme Makinesi Bu makine, kabartma, delme ve kenar katlama işlemlerini kesintisiz bir hatta birleştirerek düz çelik ruloyu tutarlı boyutlara ve daha az işçiliğe sahip bitmiş iskele döşeme tahtalarına dönüştürür. Ürünü Görüntüle →
Önceden kesilmiş iş parçalarını kabartma için bir hidrolik prese ve ardından delme ve katlama için başka bir makineye göndermek yerine, modern bir entegre hat, üç işlemin tamamını hat hızında gerçekleştirir. Bu makale, bu özel ekipmanın temel süreçlerini, ana bileşenlerini, malzeme hususlarını ve seçim kriterlerini açıklamakta ve iskele döşeme üreticileri için hat içi işlemenin neden tercih edilen üretim yöntemi haline geldiğini göstermektedir.
İskele metal döşeme rulosu oluşturucu, iskele sistemlerinde ve endüstriyel erişim platformlarında kullanılan metal yürüyüş tahtaları ve döşeme panelleri üretmek için özel olarak tasarlanmış bir rulo şekillendirme hattıdır. Temel makine, düz bir metal bobini, uzunlamasına kaburgalara ve tanımlanmış kenar geometrisine sahip bir döşeme profili halinde şekillendirmek için soğuk haddeleme işlemini gerçekleştirir. Hat içi konfigürasyonunda hat ayrıca üç ek istasyona sahiptir: kaymayı önleyici kabartma, delme ve kenar katlama.
Süreç akışı basittir. Bir rulo açıcı, bobini, şeridi düzleştiren ve gerginliğini kontrol eden bir düzleştiriciye besler. Şerit daha sonra profilin yavaş yavaş şekillendiği bir dizi hadde istasyonundan geçer. Çizgi üzerinde belirlenen bir noktada desenli bir rulo, dayanıklı kaymaz doku oluşturmak için yürüme yüzeyini kabartıyor. Servo tahrikli bir delme ünitesi daha sonra drenaj, sabitleme veya ağırlığı azaltmak için delik modellerini keser. Hattın sonuna doğru katlama silindirleri, güvenli ve sağlam bir kenar oluşturmak için yan kenarları kapatır. Son olarak uçan bir kalıp, profili belirli bir uzunluğa kadar keser.
Kaymayı önleyici kabartma, iskele döşemesi üretiminde en önemli işlemlerden biridir çünkü yürüme yüzeyi yağmura, yağa veya inşaat tozuna maruz kalsa bile güvenli kalmalıdır. Hat içi kabartma, bir kaplama uygulamak veya ayrı bir kaymayı önleyici plaka takmak yerine, üç boyutlu bir dokuyu doğrudan çelik yüzeye bastırmak için sertleştirilmiş silindirler kullanır.
Yaygın kabartma desenleri arasında elmas, gözyaşı damlası ve şerit şekilleri bulunur. Desen seçimi panelin hem sürtünme katsayısını hem de yapısal sertliğini etkiler. Kabartma derinliği, malzeme kalınlığına ve hedef pazarın güvenlik gereksinimlerine bağlı olarak genellikle 0,3 ila 1,0 mm arasında kontrol edilir. Kabartma ruloları çizgiye entegre olduğundan, doku profil tamamen kapanmadan önce uygulanır, bu da geri esnemeyi azaltır ve desenin panelin tüm uzunluğu boyunca eşit kalmasını sağlar.
Ayrı bir baskı makinesinde işlem sonrası kabartmayla karşılaştırıldığında, hat içi kabartma çevrim süresini azaltır, yeniden konumlandırma hatalarını önler ve önceden kesilmiş kenarlardaki hasarı en aza indirir. Ayrıca üretim hattını daha kompakt hale getirir ve otomatikleştirilmesini kolaylaştırır.
Perforasyon, iskele döşemesinde çeşitli amaçlara hizmet eder: yuvarlak delikler suyun ve döküntülerin yürüme tahtasından geçmesine izin verir; tahtayı iskele borularına sabitlemek için uzun yuvalar kullanılabilir; ve desenli delikler, yük kapasitesinden ödün vermeden panelin ağırlığını azaltır. Hat içi delme istasyonu, partiler arasında yeniden programlanabilen servo tahrikli zımbaları kullanarak, şerit hala hareket halindeyken bu görevleri yerine getirir.
Servo delme teknolojisi bu uygulamada özellikle değerlidir çünkü yüksek tekrarlanabilirlik, düşük gürültü ve esnek delik düzeni değişiklikleri sunar. Bu yeteneğin iyi bir örneği, fotovoltaik braket hatları için geliştirilen servo delme ünitesidir; burada aynı prensip, yüksek hızlı rulo şekillendirme sırasında hassas aralıklarla delik açmak için kullanılır. Bu teknik sektörde iyi bir şekilde belgelenmiştir: Servo delmenin nasıl çalıştığına ve nerede uygulanabileceğine daha derinlemesine bakmak için genel bakışımızı okuyun. 8 eksenli servo delme makinesi: nasıl çalışır, temel özellikler ve uygulamalar .
 PV Braket Profilleri için 8 Eksenli Servo Delme Makinesi Bu servo tahrikli delme ünitesi, yüksek tekrarlanabilirlik ve hat hızıyla senkronize esnek delik desenleri sunarak, iskele döşemesi ve güneş enerjisi braketi üretiminde hassas delme işlemleri için idealdir. Ürünü Görüntüle →
Üreticiler, delme istasyonunu iskele güvertesi merdane oluşturucuya entegre ederek, ayrı bir delme adımının maliyetinden ve işçiliğinden kaçınırlar. Delik konumu hat hızıyla senkronize edilir, böylece her kart aynı mesafeye sahip olur; bu da sahada hızlı kurulum için kritik öneme sahiptir.
Bir iskele metal döşemesinin kenarları basit bir şekilde süs detayları değildir. Tahtanın iskele çerçevesine nasıl bağlanacağını, panelin ne kadar ağırlık taşıyabileceğini ve işçilerin bunu ne kadar güvenli bir şekilde taşıyabileceğini belirlerler. Satır içi kenar katlama, profilin uzunlamasına kenarlarını, tek bir bükülmüş flanş, bir kıvrılmış çift kat veya kapalı bir kutu kenarı gibi tanımlanmış bir geometriye bastırır.
Örneğin kenarlı bir kenar, yırtılmaları önleyen ve kenardaki stres konsantrasyonunu azaltan düzgün, yuvarlak bir kenar oluşturur. Daha derin katlanmış bir yan duvar, döşemenin kesit modülünü artırarak yük altında bükülmeye karşı direnci artırır. Katlama istasyonu ayrıca kenar geometrisini kabartmalı yüzeyle hizalar, böylece genel profil kesimden sonra düz ve boyutsal olarak stabil kalır.
Döşemenin uzunluğu kesildikten sonra, bitmiş levhalar paketleme için doğrudan otomatik paketleme istasyonuna gönderilebilir.
 Güverte Panolarının Paketlenmesi için Otomatik Profil Paketleme Makinesi Bu paketleme sistemi, bitmiş metal profilleri otomatik olarak çevirir, paketler ve paletler, böylece üretim hattının sonunu düzene sokar ve iskele döşeme tahtalarını verimli bir şekilde sevkiyata hazırlar. Ürünü Görüntüle →
Hat içi işlemeli eksiksiz bir iskele metal güverte rulo oluşturucu, birkaç koordineli modülden oluşur. Her bir bileşeni anlamak, alıcıların ekipman konfigürasyonlarını karşılaştırmasına ve gereksiz maliyetlerden kaçınmasına yardımcı olur.
İsteğe bağlı aşağı akış ekipmanı, otomatik istifleme masalarını, tartım istasyonlarını ve profil paketleme makinelerini içerir. Hat ne kadar entegre olursa, bobin girişi ile bitmiş paket çıkışı arasında o kadar az manuel işlem kalır.
İskele döşeme profilleri bölgesel standartlara ve uygulamaya göre değişiklik gösterir; bu nedenle çoğu rulo oluşturucu, belirli bir malzeme genişliği, kalınlığı ve profili aralığı için tasarlanmıştır. Orta boyutlu bir satır içi satır için tipik değerler aşağıda listelenmiştir.
| Parametre | Tipik Aralık |
|---|---|
| Malzeme | Galvanizli çelik, yumuşak çelik, paslanmaz çelik |
| Şerit kalınlığı | 1,2 ila 2,5 mm |
| Şerit genişliği | 300 ila 600 mm |
| Hat hızı | 8 ila 15 m/dak |
| Kabartma derinliği | 0,3 ila 1,0 mm |
| Delme hassasiyeti | ±0,3 mm |
| Kesme uzunluğu doğruluğu | ±1,0 mm |
Doğru malzemeyi seçmek de aynı derecede önemlidir. Galvanizli çelik, korozyon direnci ve iyi şekillendirilebilirliği nedeniyle iskele döşemelerinde yaygındır. Paslanmaz çelik, agresif ortamların sıradan çeliğin hizmet ömrünü kısalttığı kimya tesisleri ve kıyı alanları için seçilmiştir. Her durumda, rulo oluşturucu, bitmiş profilin son şeklini koruyabilmesi için malzemenin akma mukavemetini ve geri esneme davranışını karşılayacak şekilde tasarlanmalıdır.
Rulo biçimli iskele metal zemin kaplaması, çok çeşitli inşaat ve endüstriyel ortamlarda görülür. Borulu ve bağlayıcılı iskelelerde, ringlock iskelelerde ve çerçeveli iskelelerde ayakta durma yüzeyi olarak kullanılır. Aynı profil aynı zamanda kalıcı erişim platformlarında, iskelelerde, çatı yürüyüş yollarında, kenar koruma platformlarında ve kalıp erişim platformlarında da benimsenmektedir.
Hat içi işleme, ürünün bu farklı kullanım durumlarına uyum sağlamasını kolaylaştırır. Kabartmalı desenler çatı bakım personelinin kayma direncini artırır; delikli drenaj delikleri platformları dış mekan koşullarında kuru tutar; ve güçlü katlanmış kenarlar, paneller elle kaldırıldığında ve taşındığında işçileri korur. Üreticiler için bu çeşitleri tek hatta üretme yeteneği envanteri azaltır ve sahaya teslimat süresini kısaltır.
Rulo şekillendirme ekipmanının üretim ortamlarında nasıl uygulandığına dair gerçek örnekleri görmek için proje vaka çalışmaları Şirketin kurulum üssünden toplandı. Bu örnekler, entegre döşeme hatlarının pratikte nasıl yapılandırıldığını, devreye alındığını ve çalıştırıldığını göstermektedir.
Doğru iskele metal döşeme rulosu oluşturucusunu seçmek, ürün karışımının, hedef kalitenin ve mevcut zemin alanının net bir şekilde anlaşılmasını gerektirir. Sipariş vermeden önce aşağıdaki hususlar tedarikçiyle görüşülmelidir.
Kabartma ve delme modüllerinin entegrasyon kalitesine özellikle dikkat edin. Bunlar, hat içi döşeme hattını standart rulo oluşturucudan ayıran istasyonlardır ve bunların tasarımı, üretim verimliliği ve ürün tutarlılığı üzerinde doğrudan etkiye sahiptir.
Çoğu hat, 1,2 ila 2,5 mm arasındaki şerit kalınlıkları için tasarlanmıştır. Kesin aralık profil geometrisine ve gereken kabartma derinliğine bağlıdır. Daha kalın malzeme, yüksek yük altında kabartma deseninin kaybolma riskini azaltır ancak gerekli şekillendirme kuvvetini artırır.
İstasyonlar PLC ve servo sürücüler tarafından düzgün şekilde senkronize edildiğinde çevrim süresine çok az katkıda bulunurlar. Hat hızı genellikle kabartma veya zımbalama modüllerinden ziyade şekillendirme profili ve kesme ünitesi ile sınırlıdır.
Gereksinimler ülkeye ve son uygulamaya göre değişir. Ortak referanslar, iskele platformları için yük testi standartlarını ve yürüme yüzeyinin minimum sürtünme seviyesini tanımlayan kayma direnci sınıflandırmalarını içerir. Alıcılar, kabartma deseninin ilgili pazar standardını karşıladığına dair test kanıtı istemelidir.
Servo tahrikli istasyonlara ve hızlı çıkarılabilen takımlara sahip modern bir hatta, tam bir rulo seti değişimi, istasyon sayısına ve kenar katlama bölümünün karmaşıklığına bağlı olarak 30 dakikadan birkaç saate kadar sürebilir. Hat içi kabartma ve delme tarifleri genellikle kontrol sisteminden çağrılabilir, bu da arıza süresini daha da azaltır.
Metal İskele zemin kaplaması rulo şekillendirme makinesi Mil çapı: 70–80 mm; iskele döşeme uzunluğu: 0,5–6 m; kalınlık: 1–2,5 mm. ...
Detayları Gör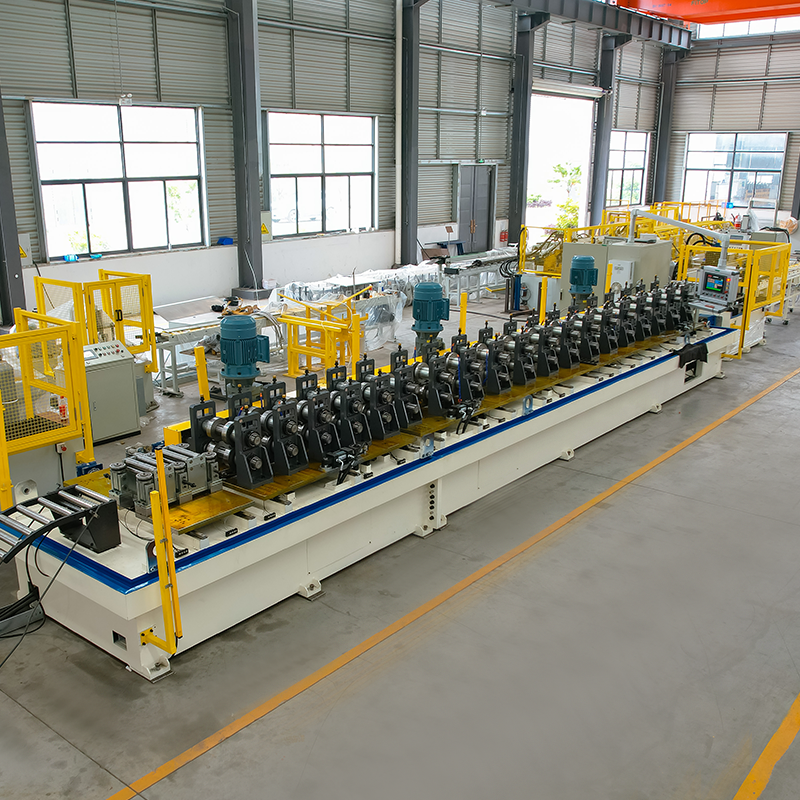
Güneş enerjisi destek otomatik değişim genişliği rulo şekillendirme makinesi Depolama platformlu ve robot kollu malzeme açıc...
Detayları Gör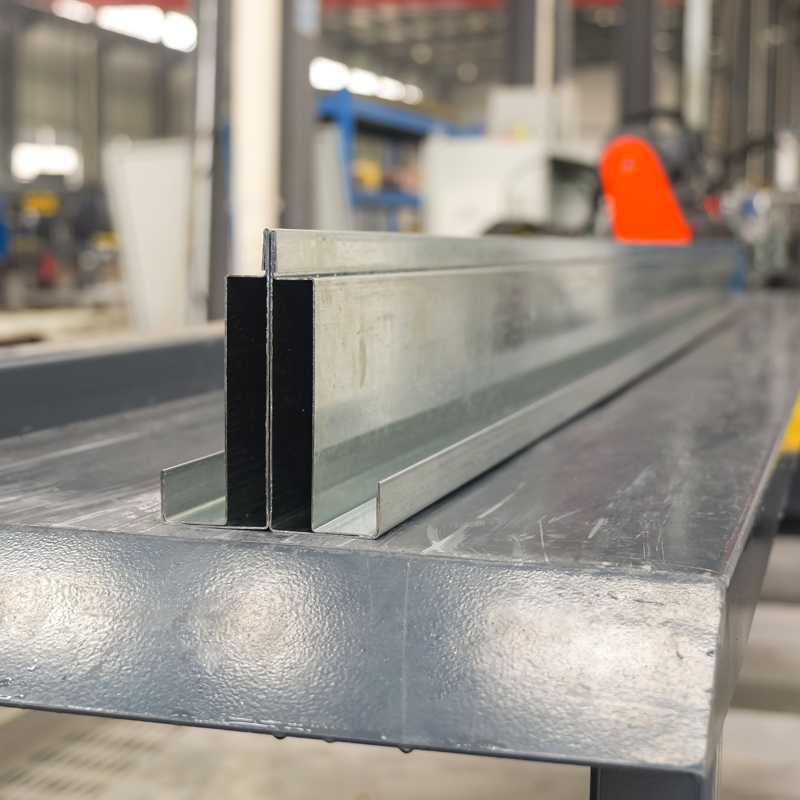
5 ton kapasiteli vagonlu hidrolik Açıcı Enerji depolama Çerçeve kiriş rulo şekillendirme makinesi Şekill...
Detayları Gör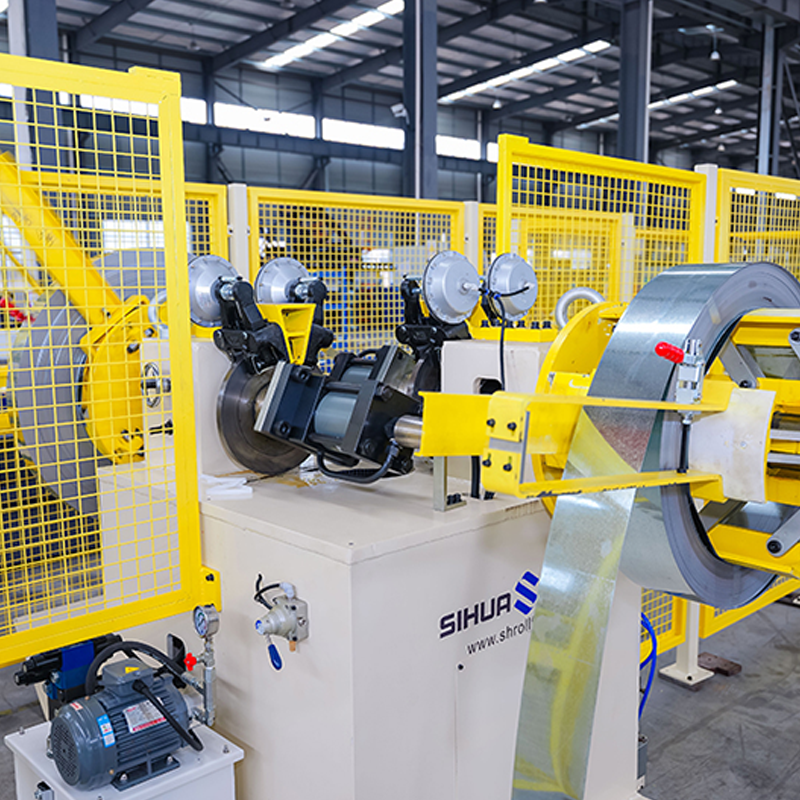
Malzeme içermeyen algılama özelliğine sahip otomatik döner çift kafalı hidrolik açıcı, her tarafta 5 ton. Lazer gücü ve kayn...
Detayları Gör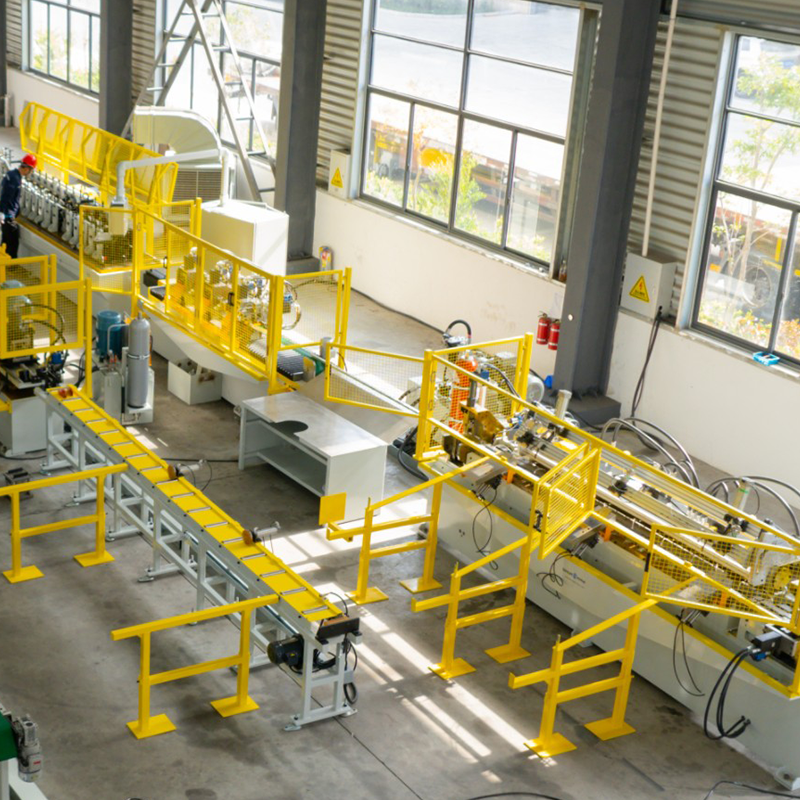
Çift kafalı ön boyalı çelik hidrolik genişleyen/daralan rulo açıcı, çift kafalı galvanizli çelik genişleyen/daralan rulo açıcı, ön boyalı çelik depolama braketi, bant...
Detayları Gör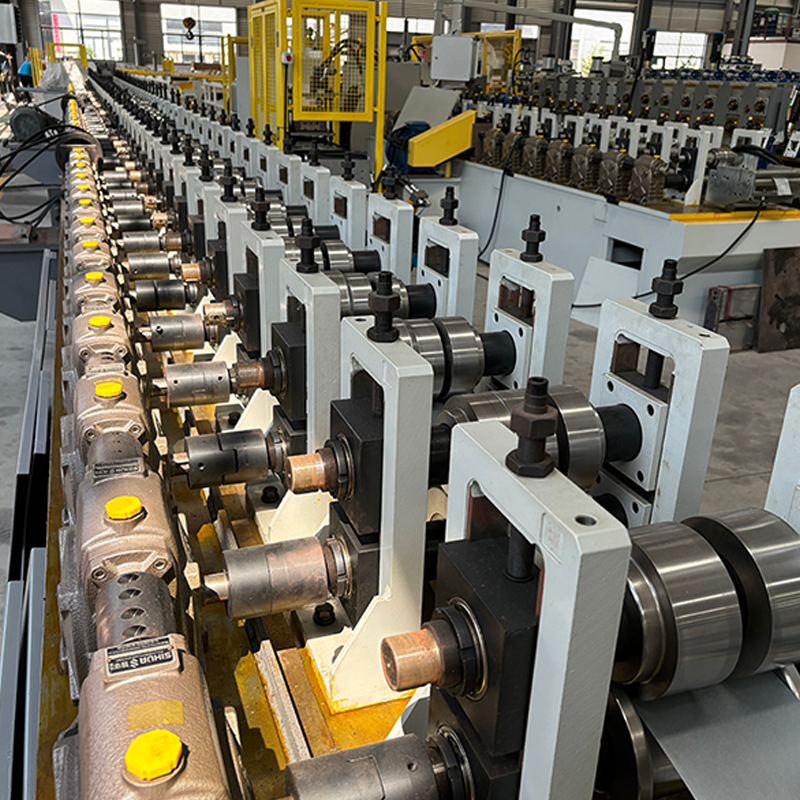
PV çerçeve pencere kapı profili rulo şekillendirme makinesi Farklı üretim hızlarına ulaşmak için farklı redüksiyon oranlarına sahip son...
Detayları Görİhtiyacınız olduğunda bize ulaşmaktan çekinmeyin!
İletişim Bilgileri
ÜRÜNLER
Mobil