Tavan T profil sistemleri ticari ve endüstriyel binalarda asma tavan oluşturmak için en yaygın kullanılan yöntemlerden biridir. Bu tür sistemlerin her birinin merkezinde bir dizi haddelenmiş çelik profil bulunur: ana T'ler, çapraz T'ler ve bağlantı bileşenleri. profil hassasiyeti Bu metal bölümlerin sayısı, tavan ızgarasının ne kadar iyi monte edildiğini, ne kadar ağırlık taşıyabileceğini ve bitmiş tavanın ne kadar düz ve temiz görüneceğini belirler. Bu kılavuzda, tavan T ızgaralı rulo şekillendirme makinesini seçerken profil hassasiyetinin neden karar düzeyinde bir sorun olduğunu açıklıyoruz.
Tavan T ızgara profili, ters T şeklinde, rulo halinde şekillendirilmiş bir çelik bileşendir. Dikey ağ, yük taşıma yolunu oluştururken, yatay flanş, tavan döşemeleri ve aydınlatma armatürleri için bir çıkıntı sağlar. Standart bir asma tavan sisteminde ana T'ler tek yönde ilerler ve çapraz T'ler düzenli aralıklarla bunlara kilitlenir. Ortaya çıkan ızgara, akustik panelleri, havalandırma ızgaralarını ve aydınlatma armatürlerini destekleyen yapısal çerçeve görevi görüyor.
Bu profiller yüksek hacimlerde seri olarak üretildiğinden, boyutsal doğruluklarının parça parça tekrarlanabilir olması gerekir. Ağ yüksekliğinde veya flanş genişliğindeki hafif bir değişiklik, çapraz T'nin gevşemesine veya tavan düzleminin dalgalanmasına neden olabilir.
Profil hassasiyeti sadece estetik bir konu değildir; tüm tavan sisteminin performansını etkiler. Amerikan Test ve Malzeme Derneği (ASTM) ve benzer standartlar, metal tavan ızgarası bileşenleri için izin verilen toleransları belirtir. Bir rulo şekillendirme makinesi bu toleransların dışında profil ürettiğinde üç sorun ortaya çıkar.
Kısaca hassasiyet, ham bobinler ile tasarlandığı gibi çalışan bir tavan sistemi arasındaki köprüdür.
Tavan T ızgaralı rulo şekillendirme hattını değerlendirirken aşağıdaki boyutlar düzenli olarak kontrol edilmelidir:
| Boyut | Önerilen Tolerans | Neden Önemlidir? |
|---|---|---|
| Ağ yüksekliği | ±0,15 mm | Izgara derinliğini ve askılara yük aktarımını kontrol eder |
| Flanş genişliği | ±0,20 mm | Fayans oturmasını ve görünür görüş hattını etkiler |
| Yuva aralığı | ±0,10 mm | Çapraz tee etkileşimini tutarlı tutar |
| Delik konumu | ±0,10 mm | Sabitleme ve asma donanımı hizalamasını sağlar |
| Düzlük (kamber) | 3.000 mm'de ≤ 1,0 mm | Dalgalı ızgara çizgilerini önler |
Bu toleranslara, rulo şekillendirme makinesinde sert silindirler, hassas servo besleyiciler ve sabit bir kesme sistemi bulunduğunda ulaşılabilir. Bu değerleri sürekli olarak tutamayan bir makine, kabul edilemez hurda ve saha sorunları yaratacaktır.
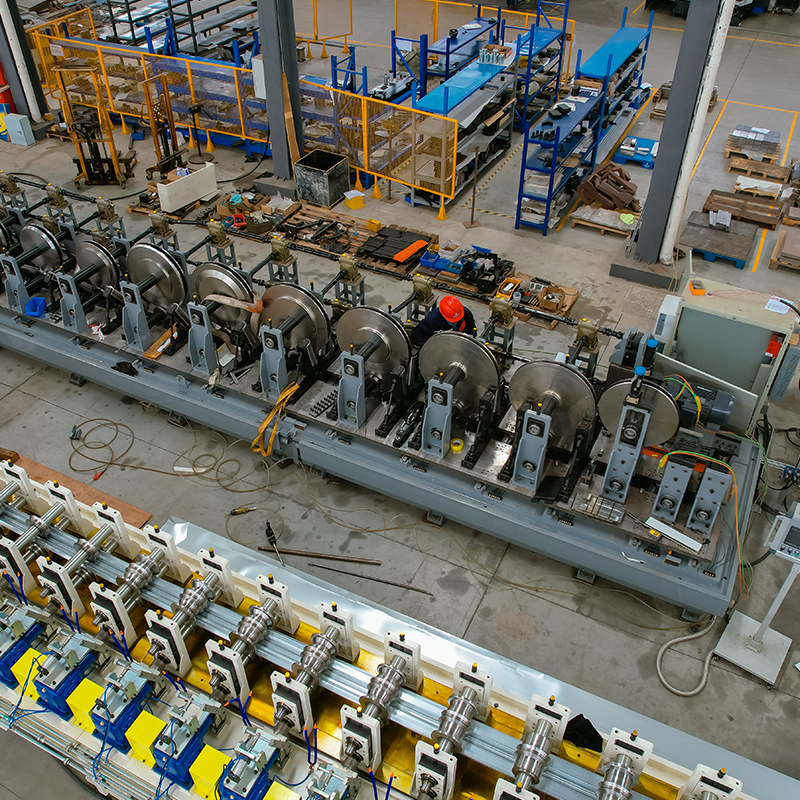
 Hızlı Değiştirme Kasetiyle Ana ve Çapraz T Çubuk Izgaralı Rulo Şekillendirme Makinesi Bu rulo şekillendirme makinesi, sert silindirler ve sabit bir kesme sistemi sayesinde dar tavan ızgarası toleranslarını korur. Hızlı değiştirilebilen kaseti gelecekteki güncelleme maliyetlerini azaltır ve çapraz T çubuklu kesme masası uzunlukların serbestçe ayarlanmasına olanak tanır. Ürünü Görüntüle →
Çeşitli makine tasarımı seçenekleri, nihai profilin tolerans dahilinde kalıp kalmayacağını doğrudan belirler.
Bir dizi silindirden geçen her geçiş, artan bükülmeye katkıda bulunur. Rulo profilleri yanlış hesaplanırsa veya malzemenin geri esnemesi telafi edilmezse flanş açısı kayar. Sertleştirilmiş çelikten yapılmış yüksek kaliteli CNC ile işlenmiş rulolar geometrilerini çok daha uzun süre korur.
Şekillendirme kuvvetleri yan yükler ve bükülme momentleri üretir. Hafif bir çerçeve yüksek hızda esneyerek ağ yüksekliğinde uzunlamasına değişikliklere yol açar. Sağlam kutu çerçeve yapısı ve hassas şaft hizalaması bunu en aza indirir.
Boyuna yöndeki hassasiyet de aynı derecede önemlidir. Servo kontrollü bir kesme sistemi, şeridi kodlayıcılar aracılığıyla ölçer ve tam döngü konumunda keser, böylece kesme uzunlukları ve delme konumları tekrarlanabilir. T çubuğunun çapraz te'lerle hizalanması gereken bir dizi delikli yuvaya sahip olması durumunda bu durum kritiktir.
Kanca tipi çapraz T çubuklar için bağlantı geometrisi hassas çentik açma ve delme işlemine bağlıdır. Bu hassas hedeflerin pratikte nasıl gerçekleştiğini görmek istiyorsanız Sihua'nın proje vakaları gerçek kurulumları göster.
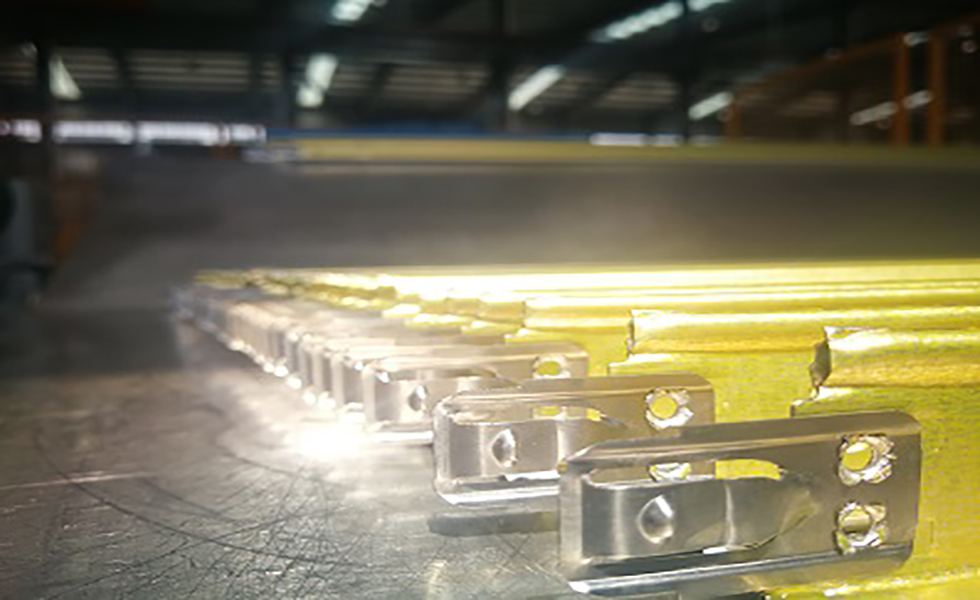 Tavan Süspansiyon Sistemleri için Alaşımlı Kanca Çapraz T-Bar Rulo Şekillendirme Makinesi Bu özel makine, güvenilir tavan bağlantıları için entegre alaşımlı kancalara sahip T şeklinde çelik çubuklar oluşturur. Son projelerde kurulan bu sistem, yüksek otomasyon ve hızlı üretim sunarak ticari ve konut tavan bileşenlerinin yüksek hacimli üretimi için uygun hale getiriyor. Ürünü Görüntüle →
En iyi makine bile uygun üretim disiplini olmadan doğruluğunu kaybedecektir. Üç pratik alan toleransları sabit tutar:
tam satın alma kılavuzu birçok imalatçı tarafından kullanılan bir bakım programı tablosu içerir.
Tedarikçileri değerlendirirken, yüksek hacimli çalışmalar sırasında makinenin toleransları nasıl koruduğunu sorun. Aşağıdaki gibi özellikleri arayın:
Farklı tavan ızgarası profilleri farklı aletler gerektirir. Ana ve çapraz T üreten bir hat, ağ yüksekliğini veya flanş genişliğini değiştirmek için değiştirilebilir kasetlerle donatılabilir. Kanca tipi çapraz T'leri çalıştırmayı planlıyorsanız delme ve çentik açma istasyonları şekillendirme hızıyla aynı hizada olmalıdır. UT, FUT ve UDT serisi gibi özel bölümler için makinenin ek şekillendirme istasyonlarına ve hassas çukur açma araçlarına ihtiyacı vardır.
geri ödeme süresi Makine yavaşlamadan hassasiyeti koruyabildiğinde gelişir. Sihua'nın tavan T ızgara şekillendirme sistemleri, yukarıdaki tabloda gösterilen değerleri korumak için servo kontrolü ve sağlam çerçeveleri entegre eder. Üretim hedefleriniz için satış mühendisleri, bobin spesifikasyonlarınıza göre kesin tolerans verileri sağlayabilir.
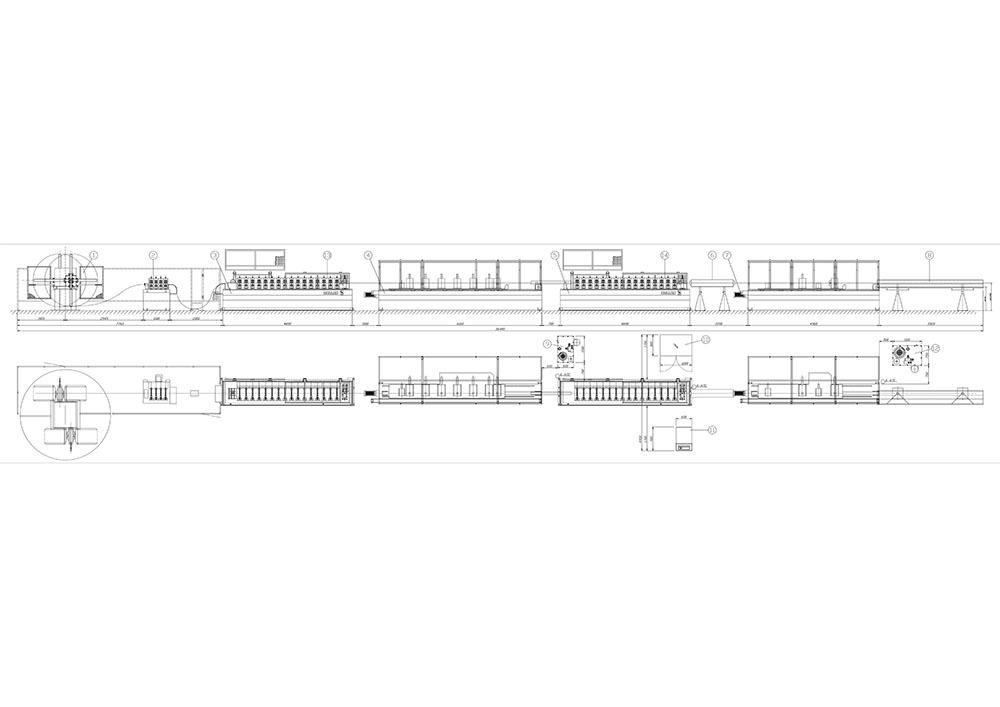 UT FUT UDT Tavan T-Izgara Çubuk Rulo Şekillendirme Makinesi Bu çok yönlü makine, tek bir ünitede UT, FUT ve UDT tavan T ızgaraları için hem ana hem de çapraz profiller üretir. Servo kontrolü ve sağlam çerçeve, ağ yüksekliği, flanş genişliği ve yuva aralığı için standart toleransların korunmasına yardımcı olur. Ürünü Görüntüle →
C: Standart toleranslar genellikle ağ yüksekliği için ±0,15 mm, flanş genişliği için ±0,20 mm ve yuva aralığı için ±0,10 mm'dir. Bunlar deneme kesim örneklerinden doğrulanabilir.
C: Evet, hızlı değiştirilebilen kaset sistemi kullanılarak. Şekillendirme silindirlerinin değiştirilmesi, aynı makinenin ana T çubuklarını, çapraz T çubuklarını ve hatta kanca tipi bileşenleri uzun süreli aksama olmadan üretmesine olanak tanır.
C: Silindir ömrü, bobin malzemesine ve çalışma süresine bağlıdır. Galvanizli çelik şeritler için birçok imalatçı yeniden taşlamaya ihtiyaç duymadan önce bir ila iki milyon metre mesafe alıyor. Düzenli boyut kontrolleri, takımın ne zaman bakım gerektirdiğini size söyleyecektir.
Profil hassasiyeti, tavan T ızgaralı rulo şekillendirme makinesinde merkezi performans kriteridir. Malzeme maliyetini, kurulum verimliliğini, yapısal bütünlüğü ve son tavanın görsel kalitesini birbirine bağlar. Makine tekliflerini karşılaştırırken yalnızca hıza odaklanmayın; Makinenin sıkı toleransları yıllarca koruyabildiğini doğrulayın. Yüksek hassasiyetli bir hat başlangıçta daha pahalıya mal olabilir, ancak israfın, yeniden çalışmanın ve saha şikayetlerinin azalması çok daha iyi bir getiri sağlar.
geniş malzeme tek açıcı Tesviye makinesi ve her iki tarafta küçük delikler açmak için makine ...
Detayları Gör
UT FUT UDT tavan T-ızgara çubuğu rulo şekillendirme makinesi ana ve çapraz düzeni (Ana ve Çapraz) UT tavan T profilleri ve (...
Detayları Gör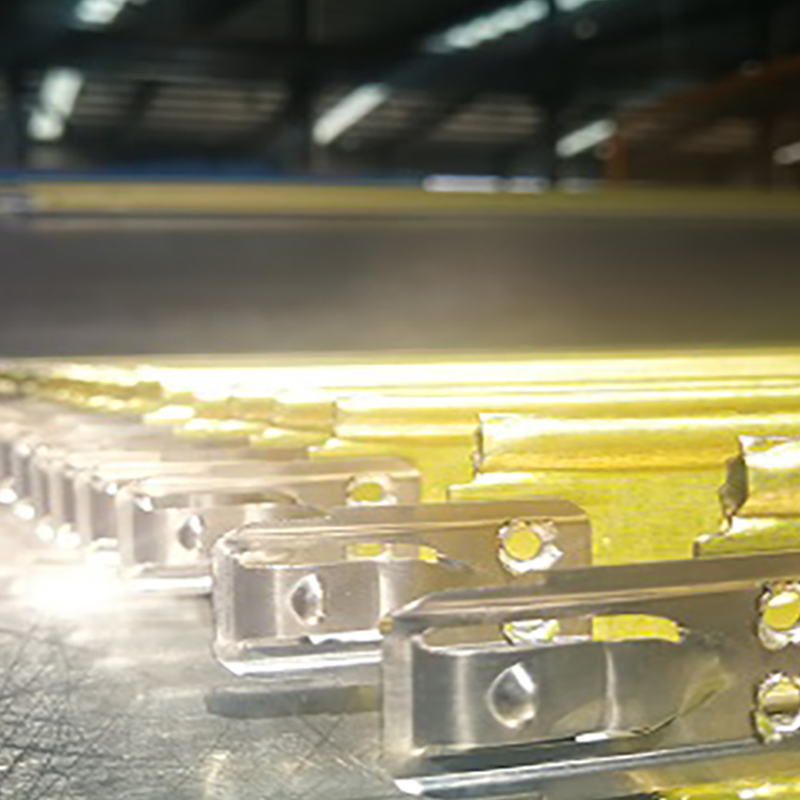
3.Alaşımlı kanca çapraz T-çubuk rulo şekillendirme makinesi, entegre alaşımlı kancalara sahip T-şekilli çelik çubuklar üretmek için tasarlanmış özel bir ekipman parça...
Detayları Gör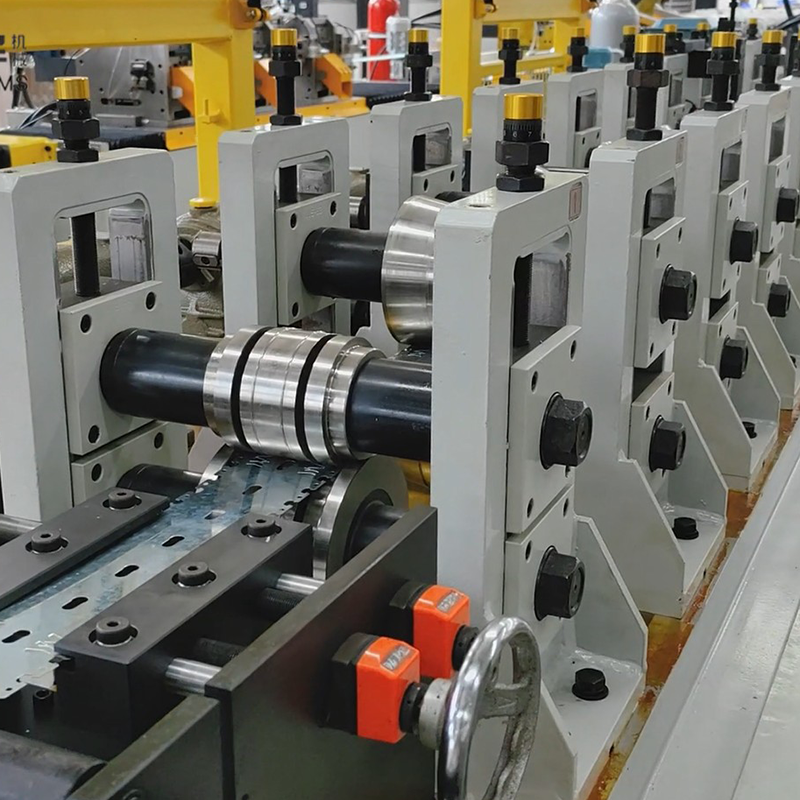
Otomatik genişlik/yükseklik/kalınlık ayarlı ve otomatik paketleme sistemli saplama ve palet rulo şekillendirme makinesi Açıc...
Detayları Gör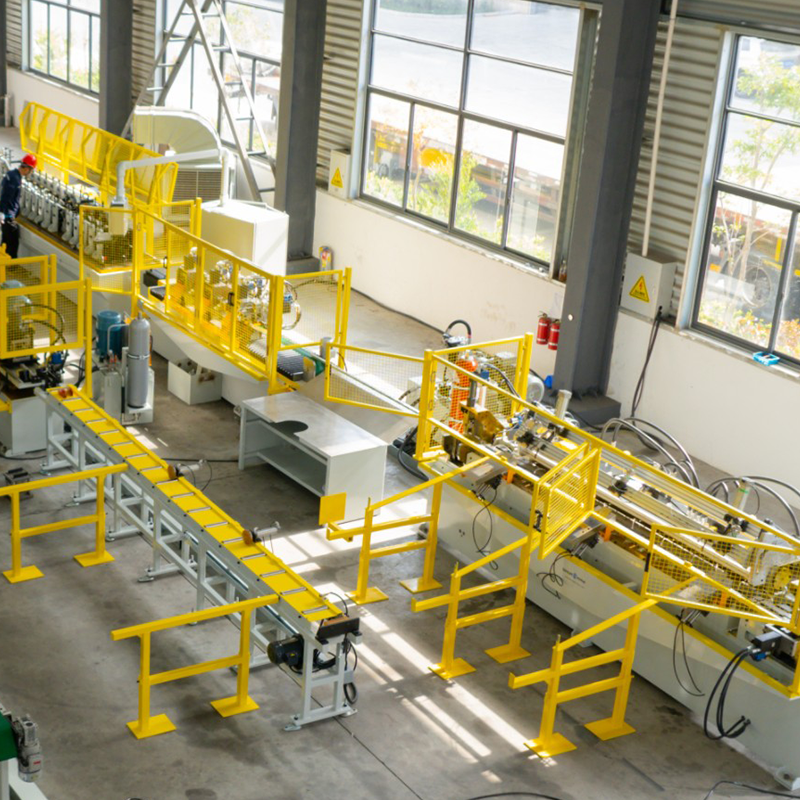
Çift kafalı ön boyalı çelik hidrolik genişleyen/daralan rulo açıcı, çift kafalı galvanizli çelik genişleyen/daralan rulo açıcı, ön boyalı çelik depolama braketi, bant...
Detayları Gör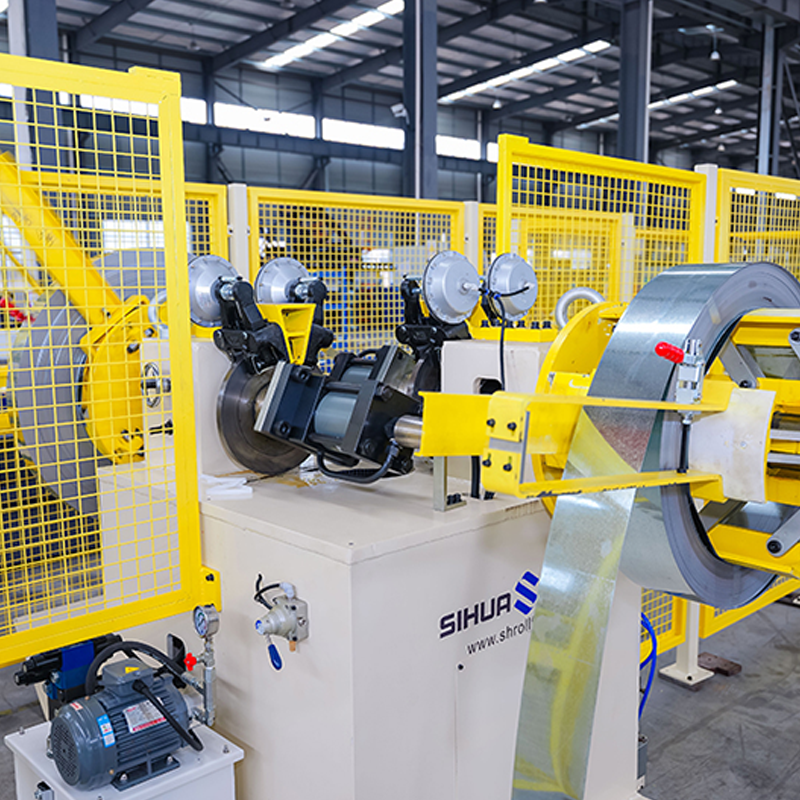
Malzeme içermeyen algılama özelliğine sahip otomatik döner çift kafalı hidrolik açıcı, her tarafta 5 ton. Lazer gücü ve kayn...
Detayları Görİhtiyacınız olduğunda bize ulaşmaktan çekinmeyin!
İletişim Bilgileri
ÜRÜNLER
Mobil